LANGUAGE
To timer inn i et nattskift begynte en 90 mm ekstruder med en 1 kV LLDPE-isolert kabel å produsere en matt, lett bølget overflate. Skruehastigheten var jevn, diameterskanneren korrigerte med få sekunders mellomrom, og hodetrykket hadde klatret 18 bar over morgenens grunnlinje. Tønnesettpunktene hadde ganske enkelt blitt kopiert fra en LDPE-jobb: 165/175/185/190 °C med en 195 °C dyse.
Sammensetningen var ikke problemet. Temperaturvinduet var. LLDPE går varmere og flatere enn LDPE, og det straffer feil i begge retninger: for kaldt etterlater usmeltede geler og trykkstøt, for varmt gir sikling, oksidasjon og en målbart svakere isolasjonsvegg.
Det korte svaret
LLDPE smelter mellom 120 og 130 °C , men det behandles ved en smeltetemperatur på 180 til 230 °C . Dysen sitter vanligvis 10–20 °C over målesonen. For kabelisolasjon, hold den målte smelten ved 205–215 °C og la den aldri ligge over 240 °C.
Arbeids-LLDPE-temperaturområdet, sone for sone
Tallet på 120–130 °C er et likevektssmeltepunkt målt ved DSC. Den forteller deg hvor krystallene forsvinner, ikke hvor polymeren flyter godt nok til å belegge en leder med 200 m/min. Mellom smelting og god flyt er det et gap på 60–90 °C, og profilen under er det som faktisk lukker det.
To korreksjoner betyr mer enn de absolutte tallene. For det første ligger varmebåndavlesningene 10–25 °C under reell smeltetemperatur på grunn av skjæroppvarming i skruen, så et fat som viser 195 °C kan levere en 215 °C smelte. For det andre er LLDPE skjærfortynnende: økende smeltetemperatur senker viskositeten og trykket, men det senker også smeltestyrken, som viser seg senere som nedsynkning på kjeglen og ovalitet i den ferdige spolen.
Hvorfor en 120–130 °C smeltepunkt fortsatt trenger en 200 °C die
Fire mekanismer forklarer gapet mellom databladnummeret og settpunktene på panelet.
Et smalt smeltevindu
LLDPEs kortkjedede forgreningsdistribusjon gjør at de fleste krystaller smelter innen omtrent 10 °C. Det er ingen lang mykningsfase som med LDPE, så overgangen fra fast til flyt er brå og de tidlige sonene må allerede bære varme.
Viskositet, ikke bare fase
En helt smeltet men kald smelte er fortsatt for tyktflytende til å spres jevnt rundt en 2,5 mm isolasjonsvegg. Dysetemperaturer på 200–225 °C bringer viskositeten ned til der polymeren slapper av før den forlater landlengden.
Skjærvarme er en del av budsjettet
Omtrent en tredjedel til halvparten av energien som smelter ladningen til en PE-skrue kommer fra mekanisk arbeid, ikke varmebånd. Derfor trenger en slitt skrue plutselig 15 °C mer på panelet for å nå samme smeltetemperatur.
Oppholdstid slår topptemperatur
Nedbrytning følger tid multiplisert med temperatur. En smelte som holdes ved 215 °C i to minutter er vanligvis sikrere enn en smelte med 245 °C i tretti sekunder under en langsom oppstart, når ytelsen er lav og polymeren henger.
Hvordan LLDPE kan sammenlignes med LDPE, HDPE og XLPE
De fleste temperaturfeil på panelet kommer fra gjenbruk av en nabooppskrift. Sammenligningen nedenfor viser hvor langt fra hverandre vinduene egentlig er.
Hvor temperaturproblemer faktisk dukker opp
Når en LLDPE-linje begynner å generere skrap, har årsakene en tendens til å klynge seg sammen. Delingen nedenfor gjenspeiler mønsteret vi oftest ser under idriftsettelse og feilsøkingsbesøk: det er en diagnostisk vekting, ikke en laboratoriestatistikk.
34 %
Smelt for kaldt
27 %
Smelt for varmt
21 %
Dø og hode ubalanse
12 %
Kjøleprofil
6 %
Ta opp spenning
De to kaldsmeltefeilmodusene er verdt å skille. Usmeltede gelpartikler vises som hevede ujevnheter som overlever til kunden stripper kabelen, mens en utsultet matesone produserer sykliske trykksvingninger på 20–40 bar og synlige diameterbånd. Hot-melt-feil ser annerledes ut: brun form sikler på land, en svak eddik- eller voksaktig lukt ved hodet, og forlengelse ved brudd faller før strekkstyrken gjør det.
Hvorfor harpikskvaliteten betyr så mye som temperaturen
Omtrent 60 prosent av verdens LLDPE går til film, ikke kabel. Det eneste faktum forklarer en veldig vanlig feil: å kjøpe en generell filmkvalitet fordi den er billig og tilgjengelig, og deretter bekjempe geler og svie på en kabel hele uken.
Film – omtrent 62 %
Kabelforbindelser - omtrent 14 %
Rotasjonsstøping - omtrent 11 %
Sprøytestøping - omtrent 7 %
Rør og annet - omtrent 6 %
Kabelkvaliteter er spesifisert annerledes. Se etter en kontrollert smelteindeks innenfor et stramt bånd, en dokumentert antioksidantpakke, lavt gelantall og en definert volumresistivitet. En filmkvalitet kan treffe det samme smeltepunktet på 120–130 °C og fortsatt mislykkes ved 90 °C vannbløtlegging, fordi tilsetningspakken aldri ble designet for våt elektrisk aldring.
Oppstarts- og avslutningssekvens som beskytter vinduet
Temperaturkontroll på LLDPE er stort sett et disiplinproblem, ikke et utstyrsproblem. Sekvensen nedenfor tar ca. 45 minutter og forhindrer det meste av skrotet som genereres i et skiftskifte.
1. Bekreft sensorene. Sjekk hvert termoelement mot en kalibrert sonde. En 15 °C drift på målesonen er nok til å flytte smelten utenfor området uten alarm.
2. Bløtlegg sakte. Varm opp fra kald til 160 °C og hold 30–40 minutter før du starter skruen. Raske ramper gjør hodet kjøligere enn tønnen og produserer en første times bølge.
3. Rens, og ramp deretter. Tøm den forrige polymeren med en PE-renseblanding, og gå deretter opp for å kjøre settpunkter ved 15–20 rpm med dysen åpen mot atmosfæren.
4. Les den virkelige smelten. Undersøk smelten ved dysen, juster de to siste sonene, og først deretter øker du linjehastigheten i trinn på 10 m/min mens du ser på hodetrykket.
5. Stopp rent. For korte stopp, hold varmeovner på 150 °C i stedet for å slå av; for lange stopp, tøm og trekk inn skruen for å unngå en kald plugg.
6. Logg hver endring. Registrer smeltetemperatur, hodetrykk og linjehastighet per snelle, slik at en senere klage kan spores til en spesifikk kjøring.
Maskinvare som holder vinduet stødig
Settpunkter holdes bare når maskinen kan gjenta dem. Tre maskinvaredetaljer betyr noe på en LLDPE-linje: en PE-skrue med tilstrekkelig L/D og en barriere eller blandeseksjon, en skjermpakke med riktig størrelse som ikke tvinger trykket opp, og en dyse med nok landlengde til at smelten kan slappe av. En generell skrue med lav kompresjon vil kjøre LLDPE, men den trenger vanligvis 10–15 °C mer varme for å oppnå samme overflatekvalitet, noe som forkorter den termiske sikkerhetsmarginen.
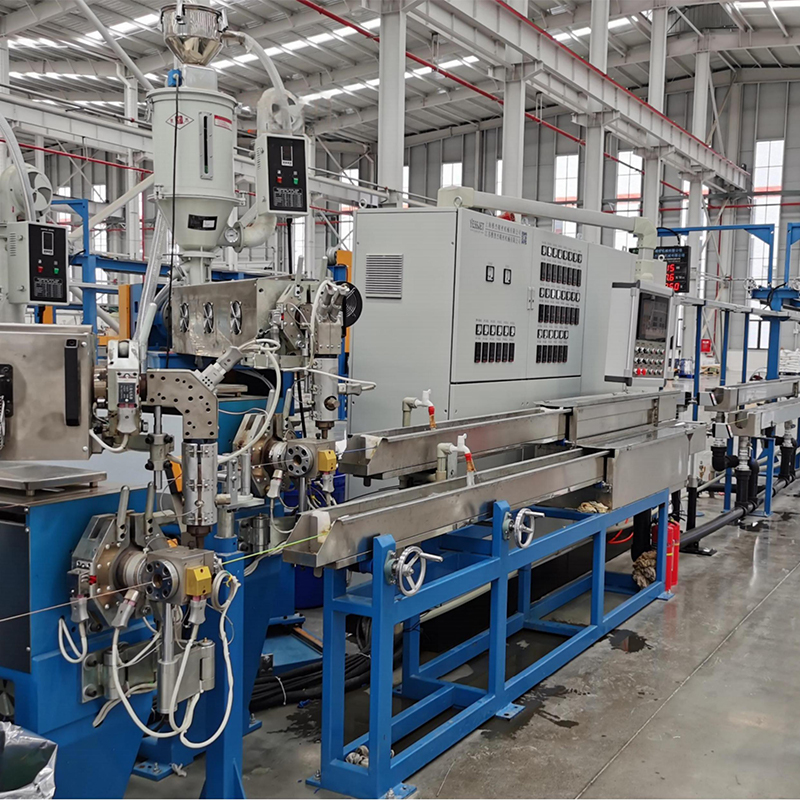
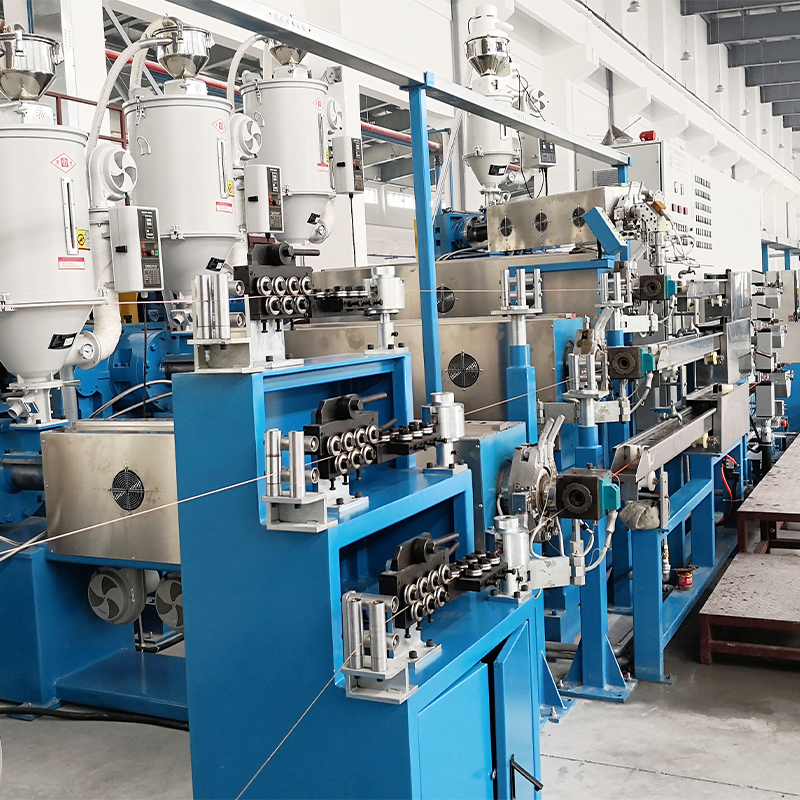
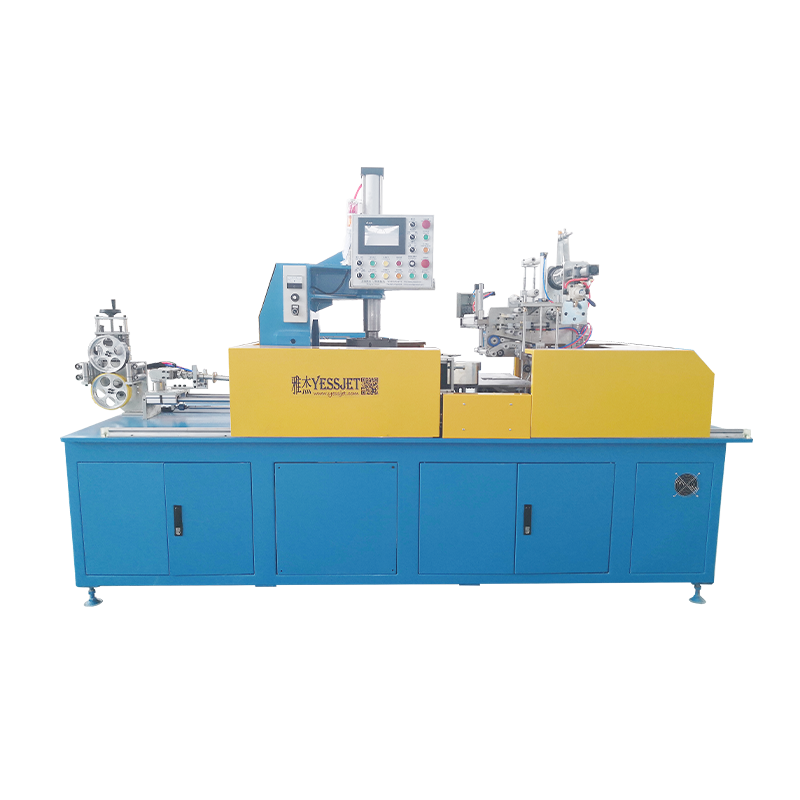
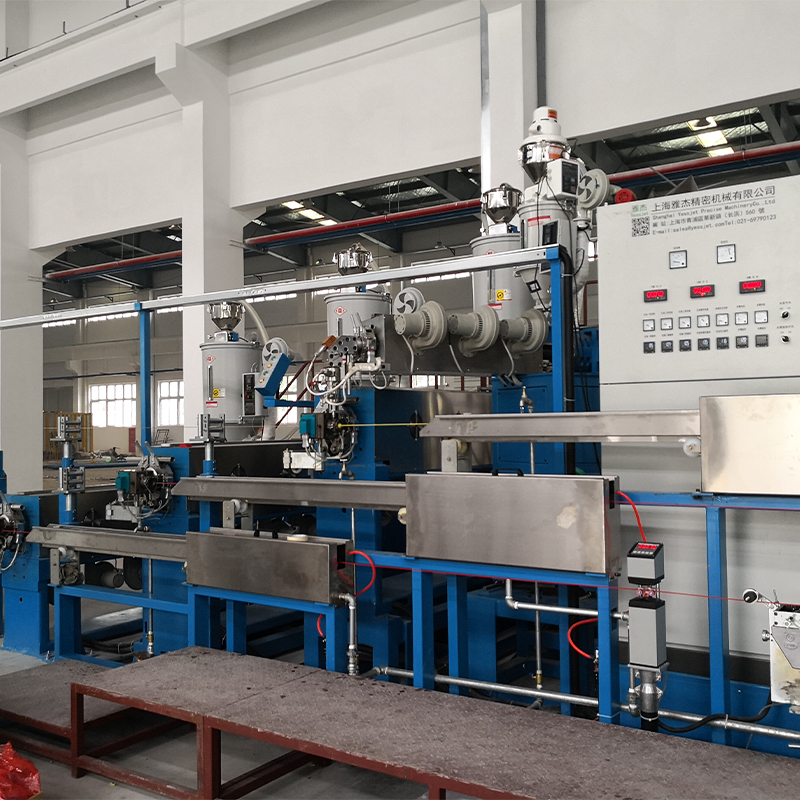 Høyeffektiv PP-, PVC- og PE-kabelekstruder En multifunksjonell ekstruderingskjerne for isolasjon og kapper, kompatibel med PP, PVC og PE og presentert for energibesparende kabelproduksjon med høy ytelse. Se produkt →
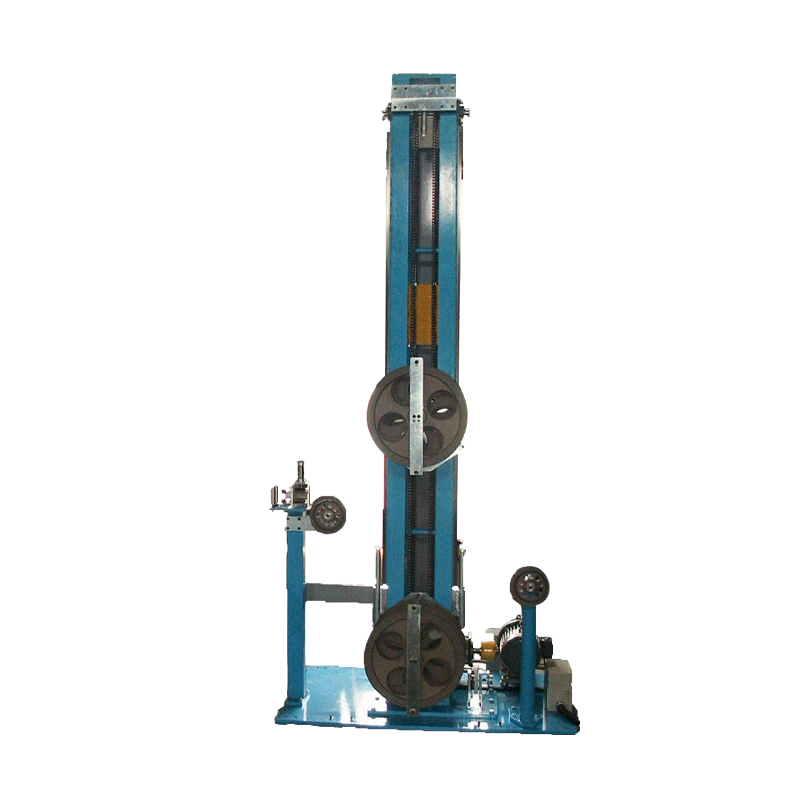
Der produksjonen må holde seg konstant gjennom haspelbytte, er temperaturstabilitet og linjekontinuitet det samme problemet. Den akkumulator- og dansersystemer for kontinuerlige ekstruderingslinjer hold ekstruderen i gang med en fast skruehastighet mens oppsamlingssiden bytter spoler, noe som fjerner de gjentatte oppvarmings- og avkjølingssyklusene som får smeltetemperaturen til å vandre.
Ekstrudervalg fortjener en egen gjennomgang før temperaturprofilen er ferdigstilt. Vår guide til høyeffektive PP-, PVC- og PE-kabelekstrudere dekker skruegeometri, effekttilpasning og de praktiske forskjellene mellom enkeltmaskin- og integrerte linjekonfigurasjoner.
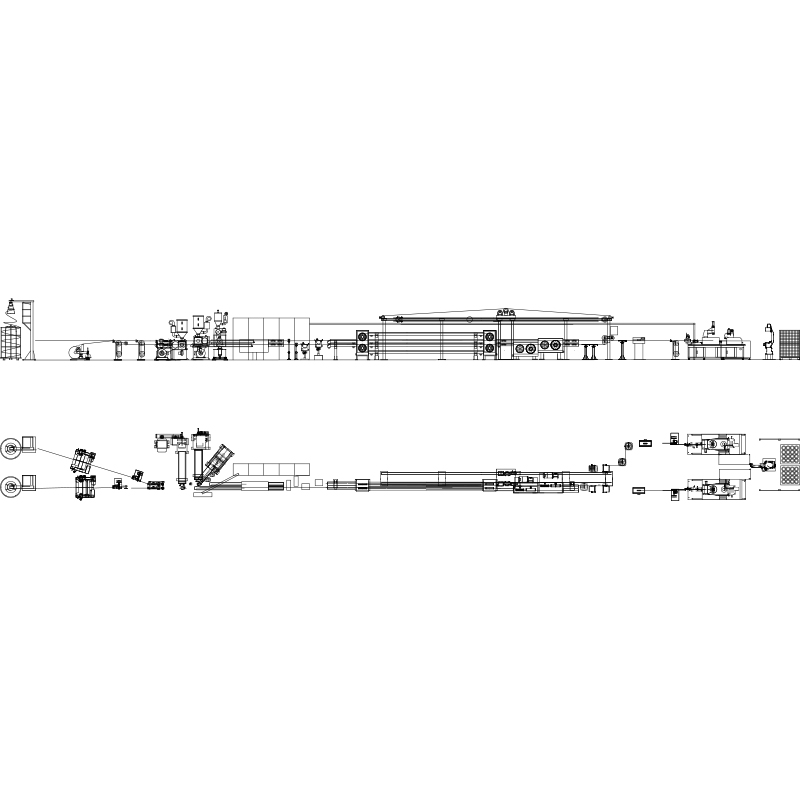 Tråd- og kabelekstruderingslinje for isolert og mantlet kabel En automatisert linje for isolerte eller mantelede ledninger og kabler, som kombinerer materialspesifikk ekstrudering med PLS-kontroll og nedstrøms kjøle-, utskrifts- og oppsamlingsutstyr. Se produkt →
På nedstrømssiden er smeltetemperaturen bare halvparten av historien: kjøletrauet og opptrekksspenningen avgjør om isolasjonen holder dimensjonene som dysen nettopp har produsert. Et spenningskontrollsystem som holder innen noen få newton forhindrer ovaliteten og krympingen som operatører ofte skylder på ekstruderen.
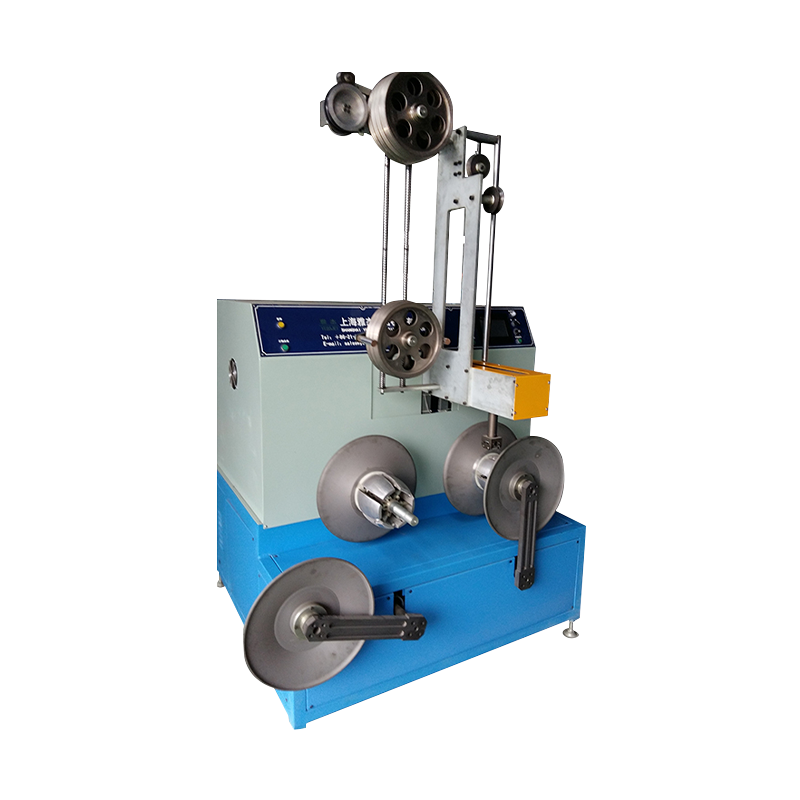
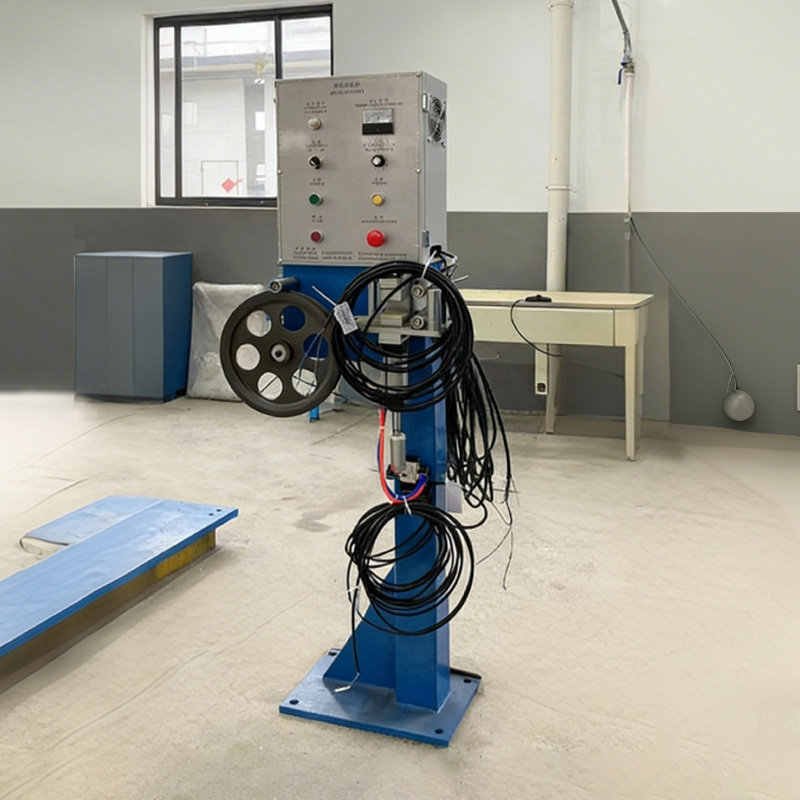 Tråd- og kabelspenningskontrollsystem for vikling Et tilbehørssystem som justerer kabelspenningen i sanntid under vikling for å forhindre strekking, skade, løs vikling og uorden. Se produkt →
Vedlikehold, registreringer og overholdelse
Et temperaturvindu er bare like pålitelig som utstyret rundt termoelementet. Tre vedlikeholdsrutiner holder det ærlig:
- Stram varmebåndene igjen og kontroller kontakten hvert kvartal; et løst bånd skaper en kald flekk som leser riktig ved sensoren og feil i smelten.
- Verifiser termoelementer og kontrollere mot en referansesonde to ganger i året, og alltid etter et skrue- eller fatskifte.
- Spor gelantall og trykkøkning i skjermpakningen per produksjonsparti; en stigende trykktrend ved konstant smeltetemperatur peker vanligvis på forurensning eller skrueslitasje, ikke på en temperaturfeil.
Ved samsvar er smeltetemperaturregistreringen en del av prosessbeviset som er nødvendig for LV-kabel under IEC 60502-1 og for HLR-reaksjon-til-brann-erklæringer under EN 50575, der sammensetningsformuleringen og dens termiske historie begge er kilden til erklæringen. Hold smeltetemperaturen, sammensatt lotnummer og haspel-ID koblet sammen i én post; når en kunde spør hvorfor en batch oppfører seg annerledes, svarer den lenken på spørsmålet i løpet av minutter i stedet for dager. RoHS- og REACH-dokumentasjon bør følge med det sammensatte partiet, ikke med den ferdige snellen alene.
LLDPE vil ikke straffe deg for å kjøre litt varmere enn LDPE - det vil straffe deg for å kjøre en kopiert oppskrift. Behandle 120–130 °C som smeltepunkt på dataarket, 180–230 °C som behandlingsvindu på panelet, og 205–215 °C som det praktiske målet for kabelisolasjon. Deretter verifiser det med en nålesonde ved terningen i stedet for å stole på kontrolleren, og skriv ned tallet for hver hjul. Den vanen alene fjerner det meste av overflate-, gel- og ovalitetsproblemer som får skylden på forbindelsen.