LANGUAGE
En 90 mm ekstruder vurdert til 380 kg/t for PVC-mantel legger seg ofte på 330 kg/t når linjen kjører tre skift på en blanding med en tyngre fyllmasse - og operatøren legger skylden på dysen, vakuumpumpen eller skruen. I de fleste spesifikasjonsvurderinger vi sitter på, ble misforholdet låst inne måneder tidligere, da en skruegeometri ble valgt for en forbindelse og linjen ble senere bedt om å kjøre en annen.
Den korte versjonen
Skrueekstrudere velges etter sammensetning og linjehastighet, ikke etter nominell tonnasje. PVC-isolasjon og kappe sitter komfortabelt på en 20–24:1 L/D enkeltskrue med et kompresjonsforhold på 2,5–3,5. PE- og XLPE-isolasjon ved høy linjehastighet trenger rillet mating, 25–30:1 L/D og en barriereseksjon for å holde smeltetemperaturen flat. Match disse tre variablene, og de fleste klager om diameterdrift og utgangsstabilitet blir besvart før den første trommelen med forbindelse åpnes.
Det som følger er hvordan geometrien kartlegges på en kabellinje, hvilke tall som hører hjemme i en kjøpsspesifikasjon, og sjekkene som holder produksjonen stabil i år tre.
Hva skruen faktisk gjør inne i løpet
En enkelt skrue gjør tre jobber i en rotasjon: den transporterer kaldt granulat, smelter det mot den oppvarmede tønneveggen og pumper smelten gjennom en bryterplate inn i tverrhodet ved et trykk som er jevnt nok til å holde veggtykkelsen. Hver jobb bor i sin egen sone, og hver sone er definert av flydybde.
Fôrsone
Dype bevegelser, omtrent 0,12–0,18 D. Dens oppgave er volumetrisk transport, så produksjonen følger granulatets bulkdensitet og pelletform. Dette er sonen et rillet fat er designet for å stabilisere.
Kompresjonssone
Flydybden avtar fra mate til måledybde. Forholdet mellom de to er kompresjonsforholdet; for lave og usmeltede partikler når formen, for høy og skjæroppvarming gir 15–25 °C til smelten.
Målingssone
Konstant liten dybde, typisk 5–8 D lang. Det er pumpen, og dens trykkstabilitet påvirker diametertoleransen mer enn noen nedstrøms kontrollsløyfe.
Bryterplate og krysshode
Skjermpakker bygger 15–30 MPa mottrykk. En trykkform håndterer isolasjon, en rørform håndterer mantelen; skruen bestemmer hvor jevnt den ene fylles.
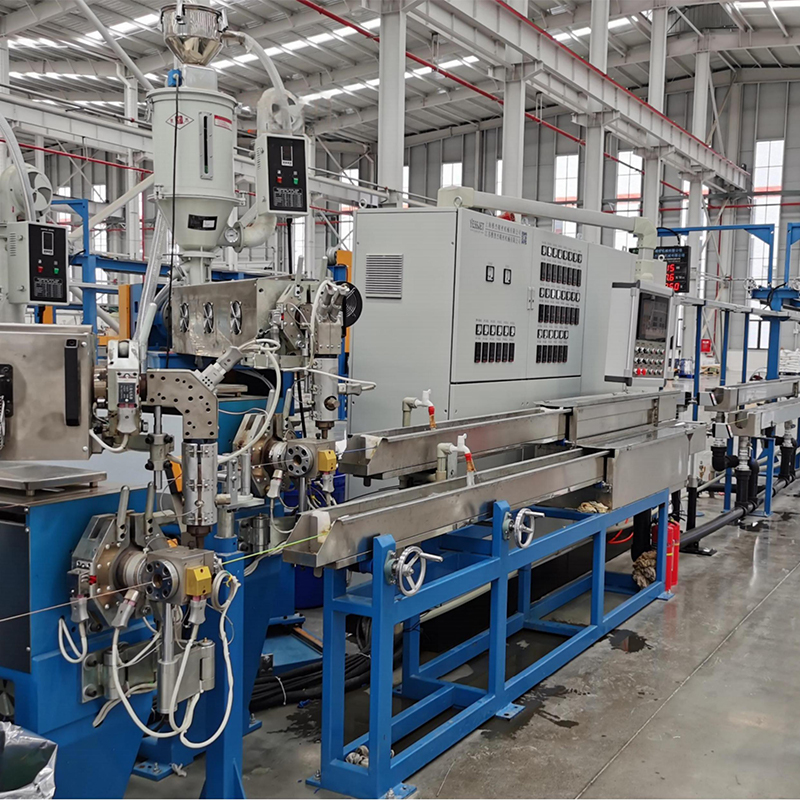
Nedstrøms slutter geometrien å ha betydning hvis resten av linjen ikke kan følge med. På en XLPE isolasjonslinje wire og kabel ekstruderingslinje må balansere tønnetemperaturer, bunnkjølelengde, kapstanspenning og opptakshastighet i ett settpunktvindu, og skruen er bare det første leddet i den kjeden.
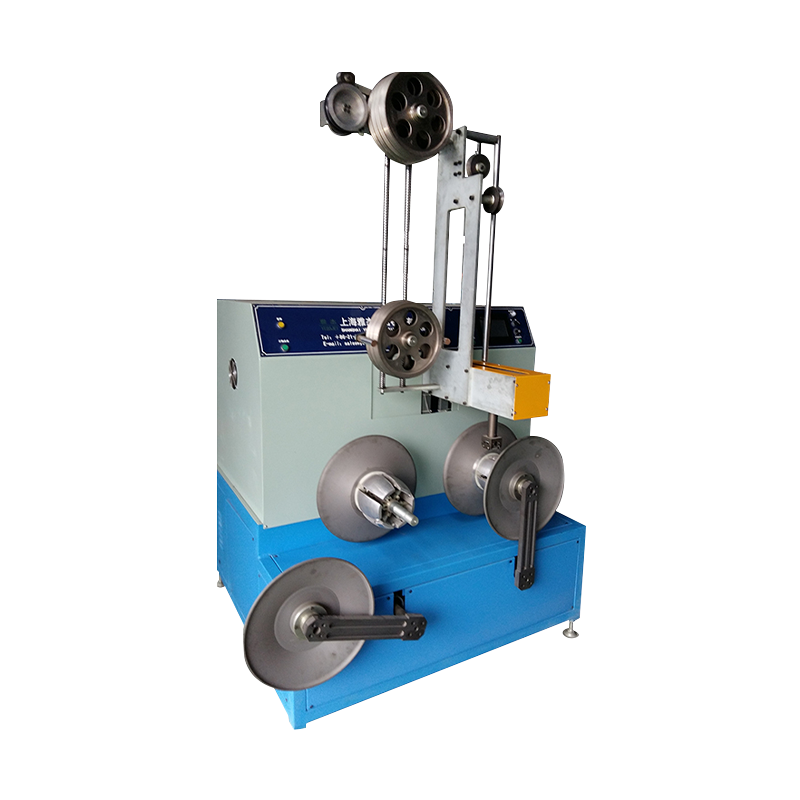
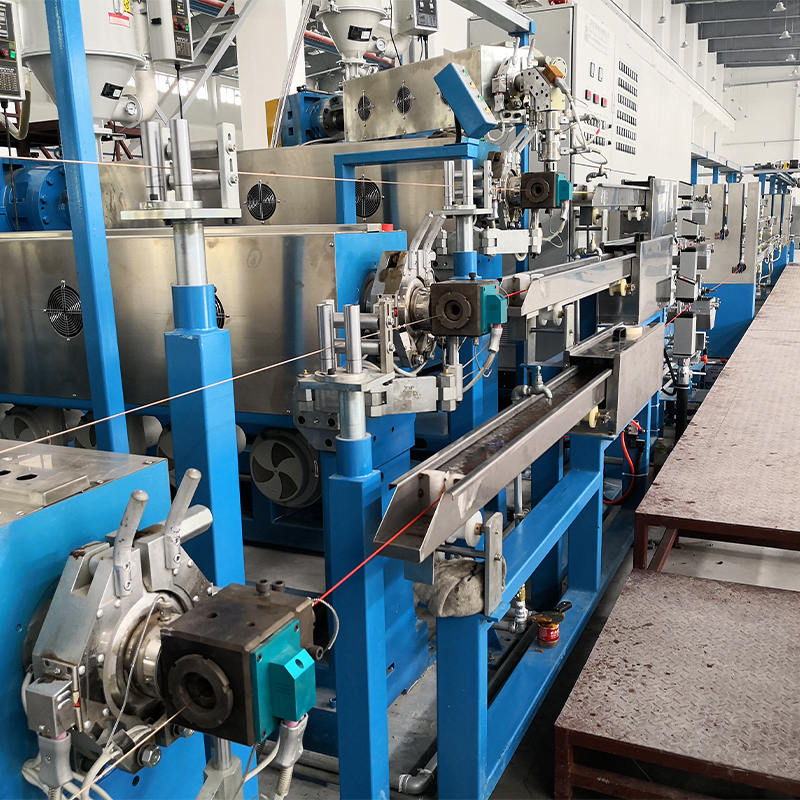 XLPE/PE kabelekstruder med kjølevannstank For tverrbundne PE-linjer der smelte ikke kan omarbeides, støtter denne integrerte ekstruderen og flerseksjonsvanntanken kontinuerlig isolasjon med kontrollert kjøling og stabil utgang. Se produkt →
Tverrbundet PE øker innsatsen fordi smelten ikke kan omarbeides. En dedikert PE/XLPE-maskin med tilpasset vannkar holder smelten i et smalt bånd og forhindrer for tidlig tverrbinding inne i fatet, som er feilmodusen som viser seg som gelflekker tre dager inn i en produksjonskjøring.
Sammenligning av skruedesign på tallene som bestemmer utgang
Når to leverandører oppgir samme diameter, ligger forskjellen i L/D, kompresjonsforhold og fôrdesign. Områdene nedenfor er de vi sammenligner oftest under en teknisk gjennomgang.
Veiledende områder hentet fra kabel-linjespesifikasjoner; bekreft alltid mot en butikktest på din egen forbindelse før signering.
Dobbeltskruemaskiner dominerer PVC-tørrblandingsarbeid fordi sammenflettede fly er selvtørkende og transporterer pulver uten et forhåndskompounderingstrinn. På isolasjonslinjer vinner fortsatt enkeltskruen på smeltetrykkstabilitet og kostnad per kg/t, og det er grunnen til at valget vanligvis tas på sammensetningen i stedet for antall skruer.
Hva dataarket utelater: hvor utdata stille går
Utgang på navneskilt måles med en ny skrue, en ren skjermpakke og en fast matehals. Ekte linjer mister gjennomstrømning på fem forutsigbare steder, og bare én av dem er motoren.
14 %
Flyklarering
9 %
Skjermpakke kryp
7 %
Die begrensning
6 %
Halsdrift
4 %
Varmebånd
Veiledende gjennomstrømstapsbidrag målt over et toårsvindu på en 90 mm isolasjonslinje.
Flyklarering er den stille. En ny 90 mm skrue kjører vanligvis med 0,20–0,30 mm radiell klaring; forbi omtrent 0,45 mm sklir smelten tilbake over flyene, produksjonen faller og smeltetemperaturen stiger ved de samme settpunktene. Fordi ingenting alarmerer, er fallet skylden på forbindelsen. Skjermpakningstrykkkryp skjuler seg på samme måte: en stigende differensialtrykklesing over bryterplaten er din tidligste advarsel om at pumpen jobber hardere enn den burde.
Hvor disse maskinene sitter i kabelproduksjon
På tvers av kabelanleggene vi leverer, gjenspeiler delingen nedenfor hvordan ekstruderkapasiteten faktisk er fordelt etter sluttprodukt i stedet for maskinstørrelse.
PVC-isolasjon og kappe — 38 %
PE- og XLPE-strømkabel — 31 %
LSZH og brannbestandig — 14 %
LAN og kommunikasjon — 11 %
Spesialitet og skum – 6 %
Applikasjonen er viktig fordi den endrer hva linjen må gjøre når den stopper. Mantellinjer tåler et kort stopp for haspelbytte; fintråd og LAN-linjer gjør det ikke, og det er der akkumulator- og dansersystemer for kontinuerlige ekstruderingslinjer fortjene sin plass, holde en buffer av kabel og en konstant spenning mens nedstrøms snellen byttes.
Spesifisering av en skrueekstruder: en fem-trinns sjekk
En kjøpsspesifikasjon som overlever igangkjøring følger vanligvis samme rekkefølge av beslutninger.
Trinn 1 — Fest forbindelsen før tonnasjen
Registrer smelteindeks, fyllmengde, tillatt smeltetemperatur tak og veggtykkelsesområde. To forbindelser som ligner på et dataark kan kreve en 4:1 forskjell i kompresjonsforhold.
Trinn 2 — Størrelsesutgang ved terningen, ikke på navneskiltet
Ta kg/t som kreves ved krysshodet ved din maksimale linjehastighet og legg til 15 % takhøyde for sammensatte variasjoner og skrueslitasje.
Trinn 3 — Bestem fôrdesignet
Rillet fôr kjøper stabil produksjon med frittflytende PE-granulat; glatt boring er mer tilgivende for sliping og lette PVC-blandinger.
Trinn 4 — Sjekk drivverket og girkassen
Spør etter dreiemomentkurven i den lave enden av hastighetsområdet og en girkasseservicefaktor som overlever en stoppet skjermpakke, ikke steady-state belastningen.
Trinn 5 — Skriv aksepttesten
Fire sammenhengende timer på massen din, med logget smeltetemperatur, diametertoleranse, spesifikk energi i kWh/kg og en skrueuttaksmåling før overlevering.
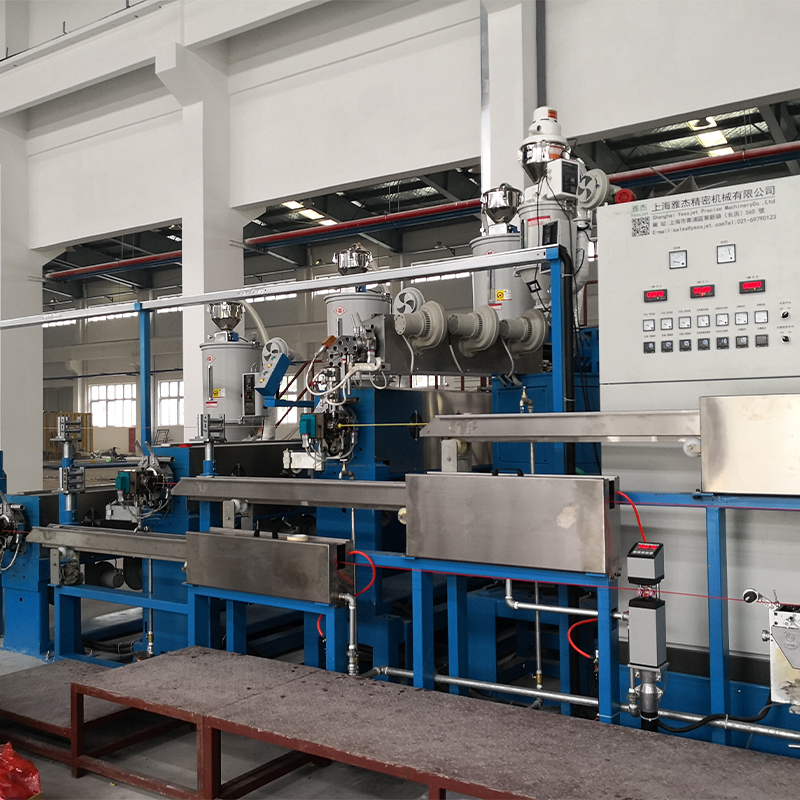 Fullautomatisk PE/PVC høyytelses kabelekstruderingssystem Når du planlegger en ny PE/PVC-kabellinje, dekker dette integrerte systemet automatisk utbetaling, presisjonsekstrudering, kjøling, avtrekking og opptak for å redusere manuell intervensjon. Se produkt →
Der det planlegges en ny linje i stedet for en enkelt maskin som erstattes, er det nyttige spørsmålet hvem som eier grensesnittene – tønnetemperaturer, kapstanspenning, kveiling og palletering – fordi mismatchede overleveringer er der de fleste opprampingsforsinkelser oppstår.
Å holde skruen ærlig: vedlikehold og samsvar
- Mål radiell flyklaring og fatslitasje hver 12. måned; registrere den mot igangkjøringsverdien slik at trenden, ikke det absolutte tallet, utløser utskifting.
- Loggsmeltetemperatur og skjermpakningsdifferensialtrykk hvert skift. En stigning på 2 MPa i løpet av en uke er en blokkert pakke, ikke en kontrollfeil.
- Bytt ut varmebåndene som et sett. Ett svakt bånd skaper en kald flekk som viser seg som en usmeltet strek i isolasjonen.
- Rens med en blanding som passer til neste kjøring i stedet for å kjøre tønnen tørr; termisk sykling er det som fordreier flyreiser.
- Hold dokumentasjonen på linje med markedet du sender til: elektrisk sikkerhet og vakthold i henhold til anerkjente maskinstandarder, pluss material- og prosessposter som kan spores til kabelbatchen.
Ingenting av dette er eksotisk, og ingenting av det er dyrt når det er planlagt inn i spesifikasjonen. Den kostbare versjonen oppdager i år to at skruen, matehalsen og silpakken ble valgt av hver sin person mot en annen forutsetning.
Den praktiske takeawayen: behandle skruen som en tilpasset del av compound-line-systemet, skriv L/D, kompresjonsforhold, matedesign og flyklaring på skrift, og test alle fire før maskinen forlater verket. Det er det som skiller en linje som holder 350 kg/t i et tiår fra en som trenger en ny skrue hver 18. måned.