LANGUAGE
Et kabelanlegg kjører en jacket-jobb på lineær lavdensitetspolyetylen med en tønneprofil igjen fra en LDPE-bestilling. I løpet av en halvtime har smeltetrykket steget, overflaten ser uklar ut, og gnisttesteren begynner å logge feil. Ingenting på linjen er ødelagt. Harpiksen smelter ganske enkelt ved en annen temperatur enn den profilen er skrevet for.
Bunnlinje: LLDPE-smeltepunktet er omtrent 120 til 128 °C som en DSC-topp, omtrent 10 til 15 °C over LDPE og 8 til 12 °C under HDPE. Smelting starter nær 105 til 112 °C og avsluttes ved omtrent 130 °C. Dette området, ikke et eneste tall, bestemmer matesonens temperatur, forventet smeltetrykk og hvor mye usmeltet gel som kan overleve inn i isolasjonsveggen.
Avsnittene nedenfor dekker hvor tallet kommer fra, hvordan komonomer-valg skifter det, og hvordan du konverterer det til tønneinnstillinger, spenningskontroll og regler for innkommende inspeksjon som holder seg på en løpende linje.
Hva LLDPE-smeltepunktet faktisk er
Differensiell skanningskalorimetri rapporterer smelting som en kurve, ikke et punkt. På den andre oppvarmingskjøringen viser en standard LLDPE en ekstrapolert begynnelse nær 105 til 112 °C, en topp mellom 120 og 128 °C, og en retur til baseline med 128 til 135 °C. Leverandører siterer toppen fordi den gjentar seg godt fra laboratorium til laboratorium, men starten er tallet som betyr noe når en fôringssone settes.
DSC-topp, andre heat
120 til 128 °C for vanlige buten-, heksen- og oktenkvaliteter ved 10 °C/min, i henhold til ASTM D3418 eller ISO 11357-3.
Smeltestart
105 til 112 °C. Delvis smelting begynner her, så dette er tallet man må respektere når man skriver en tønneprofil.
Vicat mykgjøringspunkt
88 til 100 °C. Den beskriver stivhet under belastning, ikke smelting, og bruk av den som et smeltesettpunkt forårsaker bølger.
Praktisk smeltetemperatur
190 til 220 °C ved dysen, omtrent 60 til 90 °C over toppen, slik at polymeren er fullstendig smeltet og homogen.
Tetthet flytter toppen forutsigbart. Grader mellom 0,915 og 0,922 g/cm³, de som brukes til fleksible film- og kabelkapper, smelter nær 120 til 123 °C. Grader mellom 0,926 og 0,940 g/cm³ presser toppen til 126 til 130 °C og oppfører seg nærmere HDPE i kompresjonssonen.
Hvorfor LLDPE smelter over LDPE
Forskjellen kommer fra forgrenende arkitektur. LDPE produseres under høyt trykk og bærer langkjedede grener på ryggraden. Disse grenene er for store til å gå inn i krystallgitteret, så de avbryter krystallveksten og holder krystalliniteten på omtrent 35 til 45 prosent. LLDPE er produsert med en koordineringskatalysator, slik at ryggraden forblir lineær og bare korte grener på to til seks karboner henger fra den. Korte grener er også ekskludert fra gitteret, men de lineære segmentene mellom dem foldes til lameller langt mer effektivt. Krystalliniteten stiger til omtrent 45 til 55 prosent, og smeltetoppen stiger med den.
Molekylvektfordeling forsterker effekten. LLDPE har en smalere fordeling og ingen langkjedet forgrening, så det er markant mindre skjærfortynnende enn LDPE. Ved samme smelteindeks krever den mer skruemoment, genererer høyere dysetrykk og viser lavere smeltestyrke og mindre dysesvell. En skrue optimalisert for LDPE gir vanligvis dårligere ytelse på LLDPE selv når hver sonetemperatur allerede er riktig.
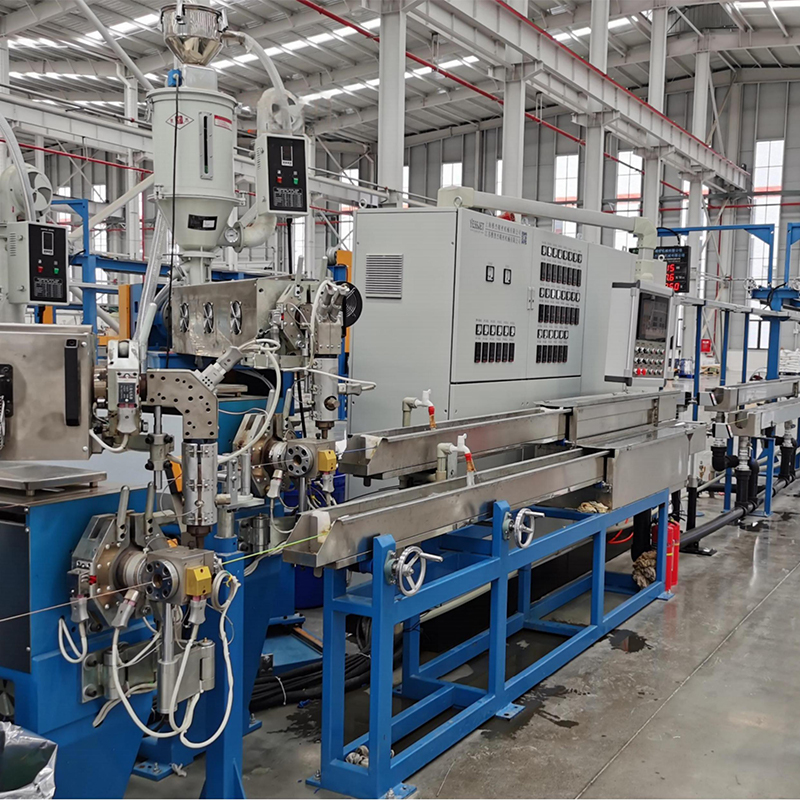
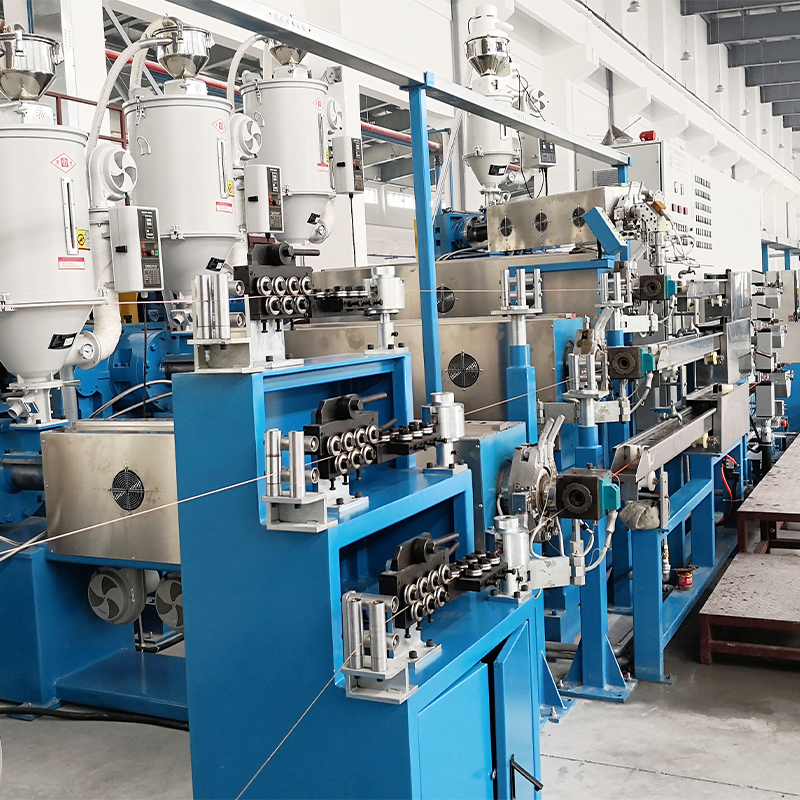
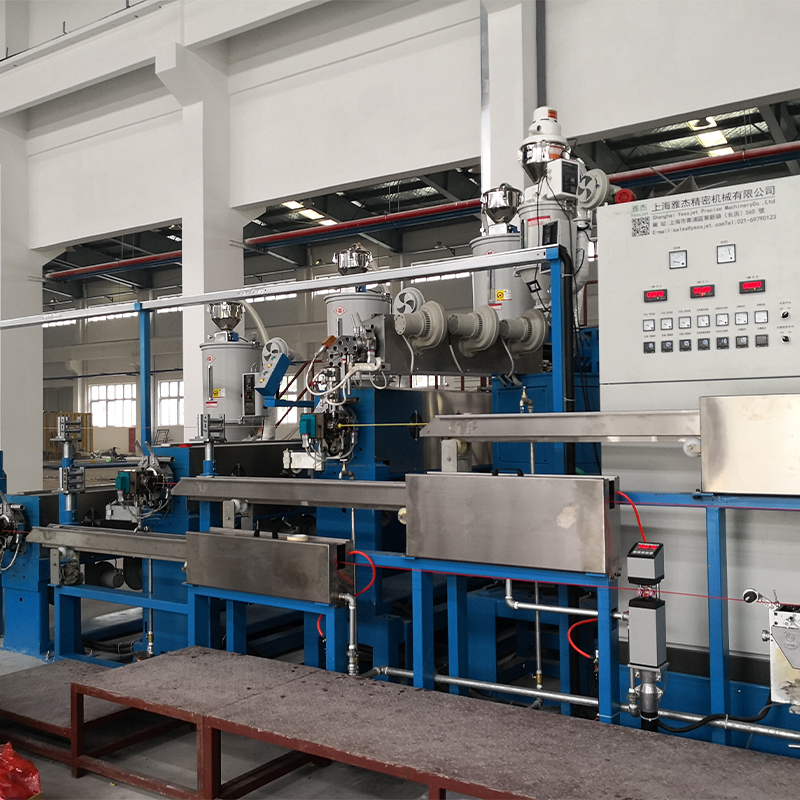 Full Auto PE PVC-kabelekstruder for isolasjon og kapping Integrert ekstruderingssystem for PE- og PVC-kabelisolasjon og -kapper, egnet når skrue- og linedesign må matche krevende polyetylenbehandling. Se produkt →
Grade-by-Grade Smeltedata
Sammenligningen nedenfor dekker de fire polyetylenfamiliene som opptrer oftest på kabel- og filmlinjer. Serier spenner over kommersielle karakterer; et bestemt parti kan sitte hvor som helst inni dem.
Harpiks
Tetthet (g/cm³)
DSC-topp (°C)
Krystallinitet
Smeltadferd
LDPE
0,918–0,932
108–115
35–45 %
Sterk skjærfortynning, høy dønning
LLDPE (C4–C8)
0,915–0,940
120–128
45–55 %
Lav smeltestyrke, lav skjærfølsomhet
Metallocene LLDPE
0,900–0,925
115–124
40–50 %
Skarp enkelttopp, høy seighet
HDPE
0,941–0,965
130–136
60–80 %
Høy stivhet, høyeste smeltetemperatur
Toppverdier er andre varme DSC-resultater ved 10 °C/min. Metallocene LLDPE er oppført separat fordi dens smale sammensetningsfordeling gir en skarp topp i stedet for et bredt smelteområde.
Skjulte indikatorer bak ett smeltetall
Et datablad viser vanligvis en enkelt topp. Diagrammet nedenfor viser hva dette tallet skjuler: toppen beveger seg med opptil 15 °C avhengig av hvilken alfa-olefin-komonomer som ble brukt, selv når tetthet og smelteindeks ser identiske ut.
110 °C
LDPE
118 °C
mLLDPE
121 °C
C4 karakter
124 °C
C6 karakter
126 °C
C8 karakter
133 °C
HDPE
Ytterligere to signaler skjuler seg i kurven. Første varme og andre varme topper kan variere med to til fire grader, og bare den andre varmen reflekterer selve harpiksen. Toppbredden har også betydning: et bredt smelteområde peker på en bred sammensetningsfordeling og høyere gelrisiko, mens en skarp topp på tre til fem grader indikerer en jevn metallocen-grad. Et to-graders skift mellom leverandørpartier tilsvarer typisk en tetthetsendring på 0,002 til 0,003 g/cm³, nok til å flytte smeltetrykket med flere bar.
Gjør smeltepunktet til fatinnstillinger
Når start og topp er kjent, skriver profilen seg selv. Matesonen holder seg godt under start, slik at det faste laget fortsetter å transportere, kompresjonssonen krysser smelteområdet, og målesonen fullfører jobben over toppen.
- Fôringssone: 150 til 170 °C, omtrent 40 til 50 °C under start, for å forhindre for tidlig smelting og bølger.
- Kompresjonssone: 185 til 205 °C, hvor mesteparten av krystallinsk struktur forsvinner og smelten fortettes.
- Målingssone: 200 til 215 °C, for homogenisering og trykkoppbygging.
- Adapter og tverrhode: 200 til 220 °C, med kabelkrysshoder ofte i nedre ende for å begrense nedbøyning før kjøletrauet.
Smeltetemperaturen ved dysen skal lande mellom 200 og 220 °C. Fall under omtrent 180 °C og usmeltede geler overlever inn i veggen, og viser seg som overflateflekker eller svake punkter i en gnisttest. Trykk over 250 °C og oksidasjonen akselererer, oppholdstiden blir kritisk, og geldannelsen øker selv om harpiksen teknisk sett fortsatt er stabil.
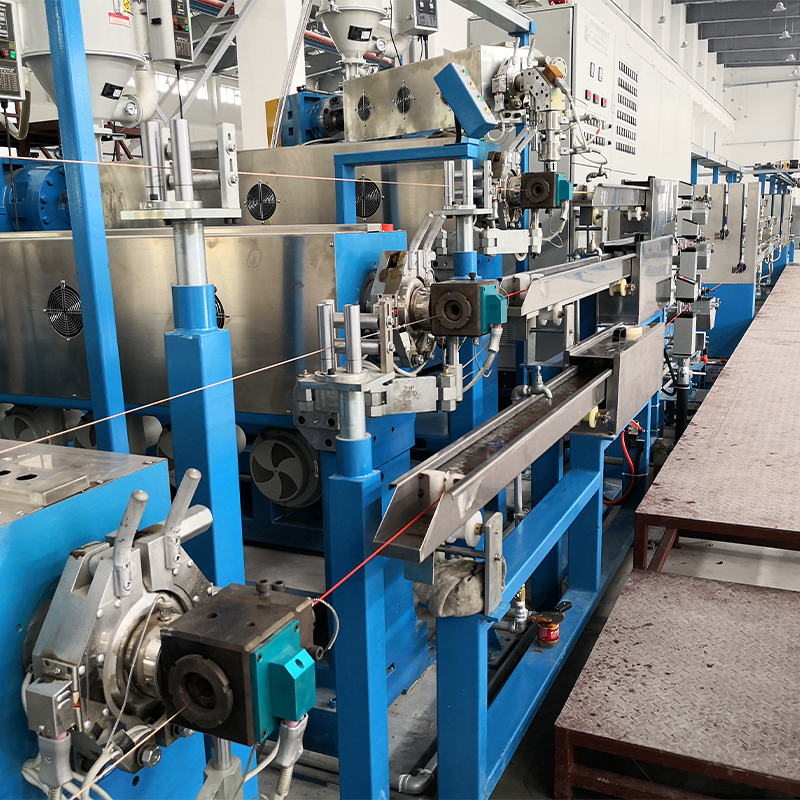
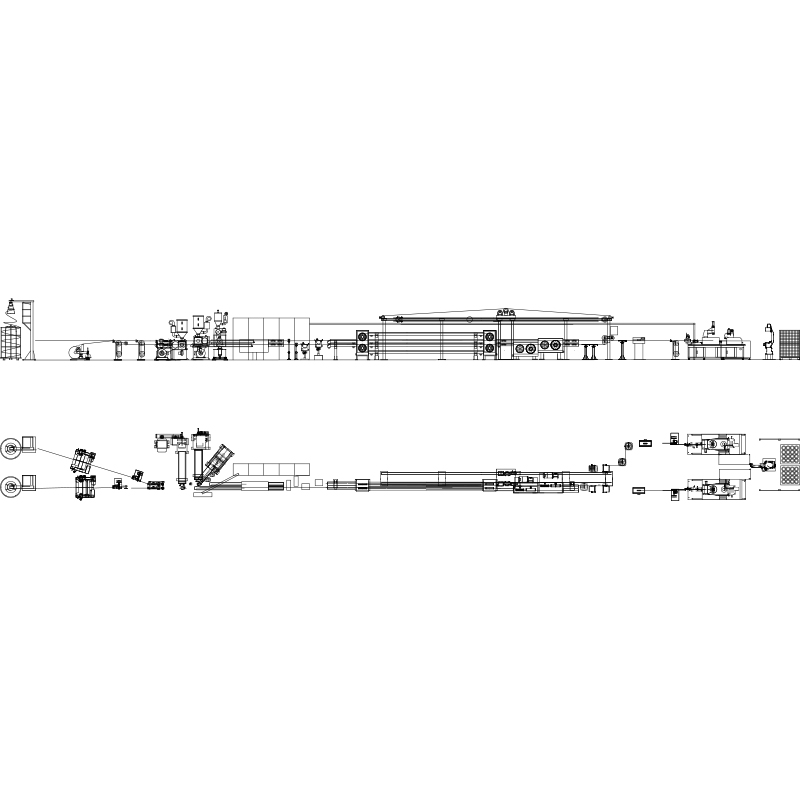 Automatisert tråd- og kabelekstruderingslinje med PLS-temperaturkontroll Integrert linje for isolering eller kapping av ledninger, med importert skrue og tønne, PLS-kontroll og presisjonstemperaturregulering for stabil ekstrudering. Se produkt →
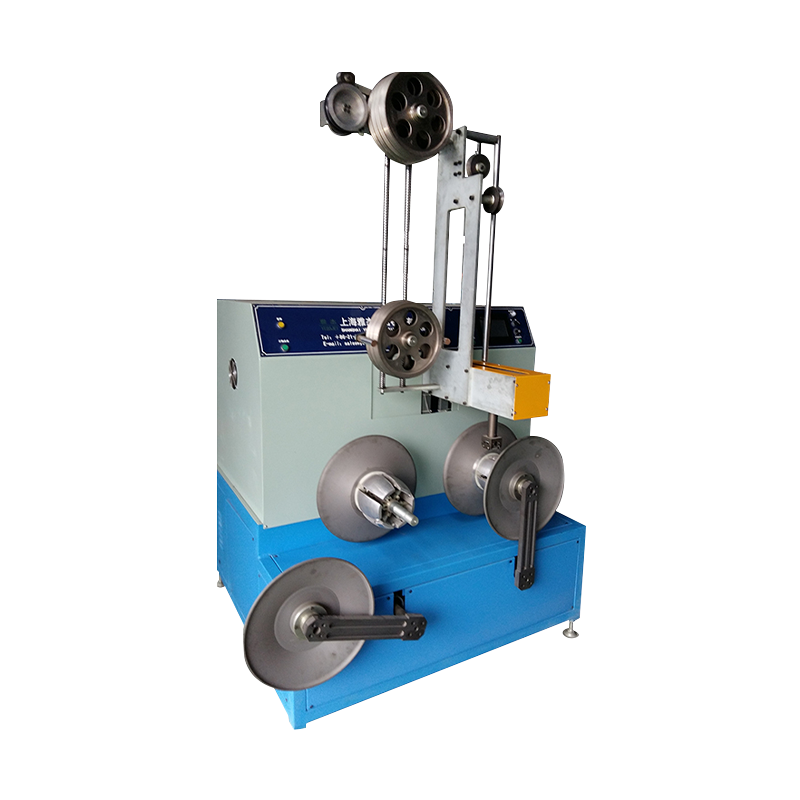
Lav smeltestyrke er andre halvdel av historien. LLDPE holder formen dårlig etter å ha forlatt formen, så diameterkontroll avhenger sterkt av stabil trekking og vikling i stedet for av formgeometri alene. Akkumulator- og dansersystemer for kontinuerlige ekstruderingslinjer absorber hastighetsendringer under haspelbytte og hold spenningen jevn mens smelten avkjøles.
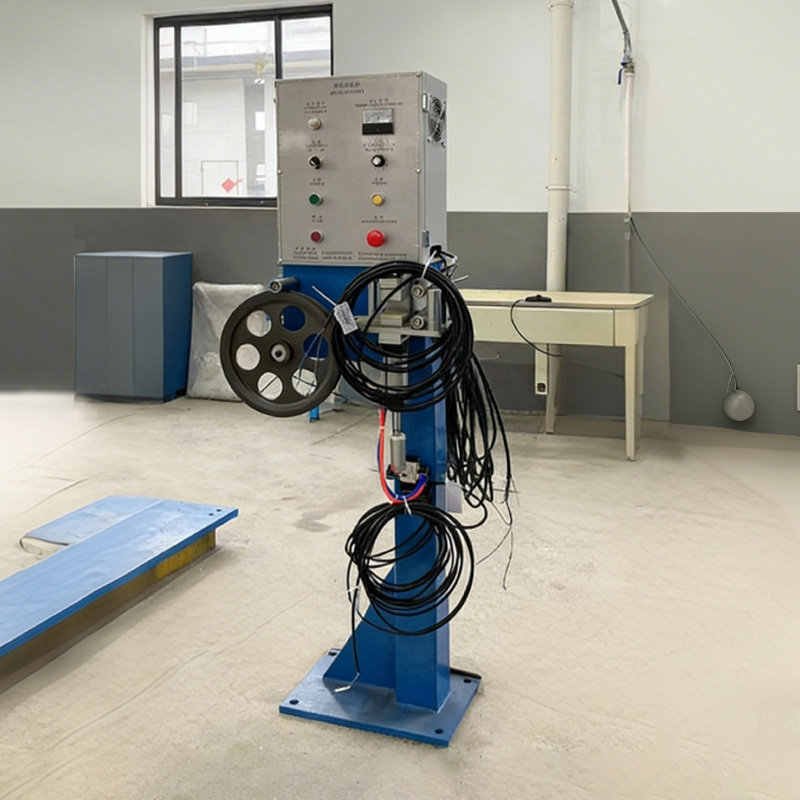 Trådkabelspenningskontrollsystem for stabil vikling Tilbehørssystem som regulerer kabelspenning under vikling for å forhindre strekking, løse viklinger og uorden, og støtter jevn kabelkvalitet. Se produkt →
Hvor LLDPE-volumet faktisk går
Kabel og ledning er en ekte, men liten del av det globale LLDPE-forbruket. Denne konteksten er av betydning når en leverandør endrer karakter, omdisponerer kapasitet, eller når et anlegg forhandler harpiksallokering mot filmprodusenter.
- Film og emballasje, inkludert strekk- og landbruksfilm: ca 62 prosent
- Sprøytestøpte artikler: ca. 12 prosent
- Rotasjonsstøping: ca 9 prosent
- Kabel- og ledningsisolasjon, mantel og forbindelser: ca. 7 prosent
- Rør, ledninger og annen ekstrudering: ca. 5 prosent
- Masterbatcher, lim og diverse: ca 5 prosent
Valg og oppstartssekvens
En repeterbar rekkefølge av operasjoner forhindrer at en overgang blir til en skrapkjøring.
- Trekk den faktiske DSC-kurven for partiet, ikke bare dataarktoppen, og bekreft starttemperaturen.
- Tilpass tetthet og komonomer til sluttbruken: fleksible jakkekvaliteter nær 0,920 g/cm³, stivere konstruksjoner opptil 0,935 g/cm³.
- Still inn matesonen 40 til 50 °C under målt start, og hev deretter kompresjons- og målesonene i trinn.
- Hold smeltetemperaturen og smeltetrykket stabilt i minst ti minutter før du berører linjehastigheten.
- Bekreft veggkvaliteten med en gnisttest eller geltelling i løpet av de første tretti minuttene, mens maskinen fortsatt utvider seg termisk.
- Registrer tønneprofil, smeltetemperatur og harpikspartinummer sammen slik at neste identiske jobb starter fra et kjent punkt.
Merknader om testing, vedlikehold og samsvar
Smeltepunktdata er bare nyttige hvis målingen er pålitelig. Kalibrer DSC-cellen på nytt med indium ved 156,6 °C og verifiser grunnlinjen minst en gang i året, fordi en drivende cellekonstant skifter hver rapporterte topp med en grad eller to. Tønnetermoelementer fortjener samme oppmerksomhet: en fem-graders feil i en målesone endrer den virkelige profilen mer enn de fleste harpikspartivariasjoner gjør.
Oppbevaring er grei. LLDPE er ikke hygroskopisk og trenger normalt ingen tørking, men det trenger beskyttelse mot UV og fra krysskontaminering med PVC, noe som krever en skikkelig rensemasse ved bytte i stedet for en rettspyling. For kabelprodukter støtter smeltedata innkommende inspeksjon og partisporbarhet, mens den ferdige gjenstanden fortsatt må bestå gnist-, strekk- og forlengelsestestene.
På prosesssiden fanger rutinesjekker av smeltetrykktrender, motorbelastning og geltelling smelteproblemer før de når en kunde. Der linjer blir oppgradert i stedet for å erstattes, kan et gjennomgått ekstruderoppsett være verdt mer enn en ny skrue, og en høyeffektiv PE- og PVC-kabelekstruderguide dekker de praktiske kontrollene som følger med den anmeldelsen.