LANGUAGE
En 70 mm PVC-isolasjonslinje som går med 300 m/min produserer omtrent 36 km med isolert kjerne i et to-timers vindu. Hvis den ferdige diameteren driver 0,05 mm utenfor kundens toleranse i ti minutter av det vinduet, blir flere kilometer kjerne til skrap, oppsamlingsspolen må omarbeides, og avviket finner man vanligvis ved kundens innkommende inspeksjon i stedet for på ditt eget gulv.
Ekstrusjonsprosesskontroll er settet med tilbakemeldingssløyfer som forhindrer dette resultatet. Den holder smeltetemperatur, smeltetrykk, skruhastighet, linjehastighet, diameter og spenning inne i definerte vinduer, minutt etter minutt, og den registrerer hva som beveget seg når noe går galt.
Det korte svaret: stabiliser først smelten, deretter dimensjonen, deretter spenningen. Temperatur og trykkstabilitet avgjør om veggtykkelsen holder; diameter og kapasitans tilbakemelding avgjør om toleransen holder; spenning og akkumulering avgjør om ledningen overlever en overgang uten å stoppe. Still dem inn i den rekkefølgen, fordi hver sløyfe forstyrrer den nedstrøms den.
En linje som logger smeltetrykk, varmediameter, veggtykkelse og opptaksspenning med ett sekunds intervaller, vil vanligvis vise hvor tapene sitter innen en uke etter drift, lenge før noen maskinvareoppgradering er rettferdiggjort.
Fem kontrollløkker som avgjør om veggen holder
Prosesskontroll på en ekstruderingslinje er ikke én kontroller. Det er fem løkker som samhandler, og samspillet er det som gjør jobben vanskelig.
Termisk profil
Fem til syv tønnesoner holdt innenfor 3 grader C, dyssonen innenfor 2 grader C.
Smeltetrykk
Svinger foran skjermpakken, stabilitet innenfor 1 prosent av settpunktet.
Skrue og linjehastighet
Skrue rpm kartlagt til linjehastighet, med nedtrekk på 1,4 til 1,6 for PVC-isolasjon.
Dimensjonerende tilbakemelding
Lasermåler 6 til 8 m fra dysen, kapasitansmåler for veggtykkelse og eksentrisitet.
Spenning og akkumulering
Danserposisjon, oppspenningsspenning i newton og 30 til 90 sekunder av lagret lengde.
Smeltetemperaturen er den tregeste sløyfen og den som oftest settes av følelse. På en typisk isolasjonslinje endrer en 5 graders drift i målesonen viskositeten nok til å forskyve den ferdige diameteren med 0,02 mm til 0,04 mm ved konstant skruhastighet. Termoelementer bør sjekkes mot en referanse hvert kvartal, fordi en sensor som leser 4 grader C lavt, vanligvis kompenseres av en operatør som hever settpunktet og aldri bringer det tilbake.
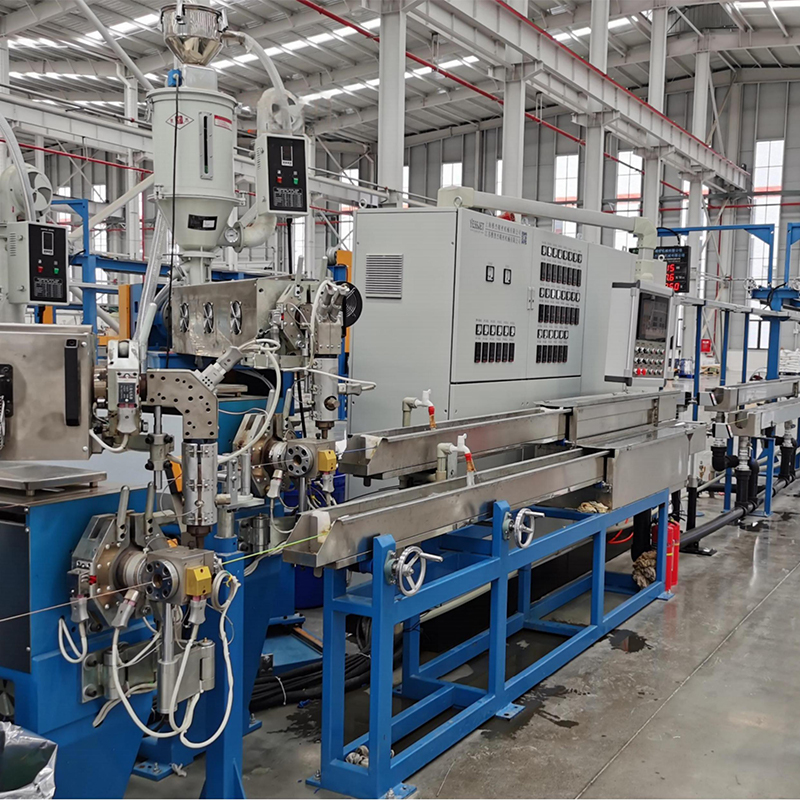
 Full Auto PE PVC høyytelses kabelekstruder Full Auto PE PVC High-Perf Cable Extruder er et integrert produksjonssystem designet for å støtte kabelprodusenter i effektiv produksjon med høy presisjon. Det sp... Se produkt →
Skregeometri angir hvor mye arbeid temperatursløyfen må gjøre. Et kompresjonsforhold tilpasset sammensetningen gir en flat trykkprofil; en mismatch viser seg som økende hodetrykk som ingen mengde PID-innstilling vil fjerne. Skjermpakningstilstand hører hjemme i kontrollplanen av samme grunn: en delvis blokkert pakke øker hodetrykket og endrer ytelsen med 2 til 5 prosent. Forholdet mellom skruedesign, effekt og kontrollstabilitet er dekket i dette høyeffektiv ekstruderguide .
Diameter og veggtykkelse er der kontrollen blir synlig for kunden. En lasermåler montert 6 til 8 m fra dysen viser varm diameter, som går 8 til 12 prosent større enn kald diameter på en PE-isolasjonslinje, så kontrolleren må jobbe mot kalde mål mens måleren ser varmt. Spenning lukker kjedet: Opptrekksspenningen holdes innenfor noen få prosent holder kjernen rund og hindrer de øvre lagene i å bite inn i isolasjonen på spolen.
Manuell, Basic PLS og Closed-Loop Control sammenlignet
Tre kontrollarkitekturer vises på samme butikkgulv, og forskjellen viser seg i antall snarere enn i brosjyrer.
Kontrolltilnærming
Hva er regulert
Diameteravvik
Oppstartsskrot per bytte
Byttetid
Manuell
Skruehastighet og opptak satt av øye og lyd
/- 0,08 mm
120 til 200 m
25 til 40 min
Grunnleggende PLS, åpen sløyfe
Settpunkter holdt, kun alarmer, ingen produkttilbakemelding
/- 0,04 mm
60 til 100 m
15 til 25 min
Lukket sløyfe med måler og spenningstilbakemelding
Diameter, veggtykkelse, smeltetrykk og spenning reguleres kontinuerlig
/- 0,015 mm
20 til 40 m
8 til 12 min
Tabell: veiledende ytelsesbånd for en 70 mm PVC-isolasjonslinje; faktiske tall avhenger av sammensetning, skruedesign og oppsamlingskonfigurasjon.
Den fjerde kolonnen er den som betaler. Ved å kutte oppstartskrot fra 150 m til 30 m per bytte, på en linje som bytter produkt åtte ganger i uken, sparer man ca. 960 m ferdig kjerne ukentlig før en eventuell forbedring i steady-state yield telles.
Skjulte beregninger: Hvor tapene faktisk sitter
Diameterdiagrammer ser ofte utmerket ut lenge før en linje er virkelig under kontroll. Logging av et bredere sett med variabler over en enkelt 24-timers kjøring fordeler vanligvis tapsbildet.
Diameterdrift
34 %
34 %
Spenningstopper
26 %
26 %
Smeltetemperatur
18 %
18 %
Skrue slitasje
12 %
12 %
Fuktighet
10 %
10 %
Hver årsak har en annen løsning, og bare den første løses ved å kjøpe en bedre måler.
- Spenningen øker ved bytte: danseren når sin reisegrense og akkumulatoren tømmes før skjøten er ferdig. Lagring av 30 til 90 sekunders linjehastighet er en designbeslutning, ikke en kontrollerforsterkning.
- Smeltetemperaturjakt: vanligvis en kjølevifte som sykler for hardt eller et varmebånd med dårlig kontakt, synlig som en 30 til 60 sekunders svingning i hodetrykket.
- Skrue og fatslitasje: klaringsvekst på 0,1 mm i måleseksjonen kan redusere ytelsen med 3 til 6 prosent og presse operatørene til å øke skruhastigheten, noe som øker smeltetemperaturen.
- Materialfuktighet: noen hundre ppm fuktighet i PVC-blanding skaper tomrom som en diametermåler med glede leser som et godt produkt.
Spenning er den løkken som oftest står åpen på linjer som ellers kjører moderne kontroller, og det er det første stedet å se når skrot stiger uten noen diameteralarm.
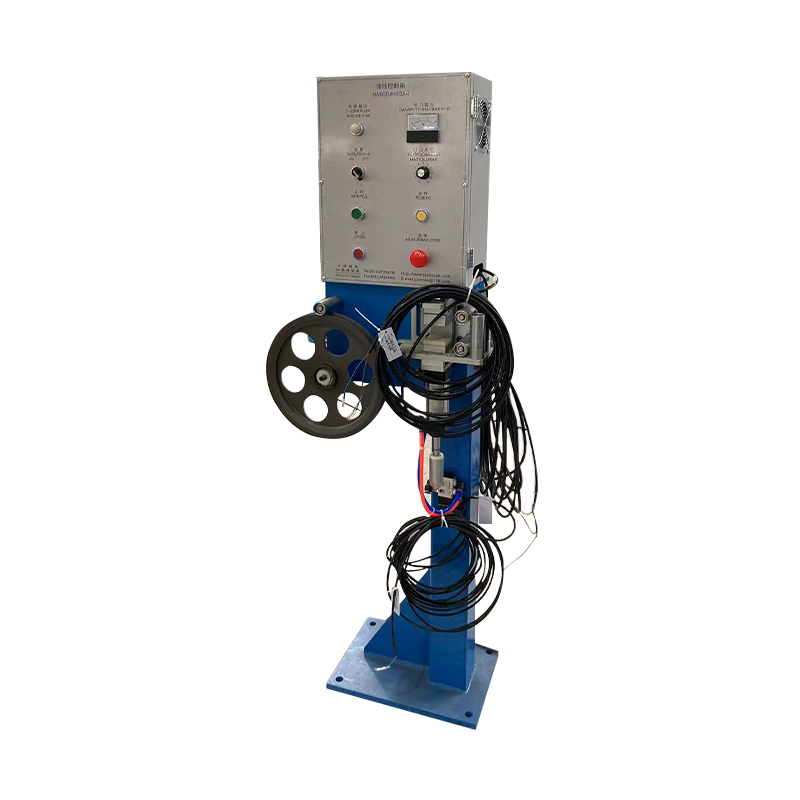
 Trådkabelspenningskontrollsystemer Konstruert for presis kabelspenningsregulering, er Wire Cable Tension Control Systems viktig utstyr for kabelviklingsprosesser. Dens kjernefunksjon ligger i re... Se produkt →
Hvor kontrollinnsats lønner seg mest, etter kabeltype
Avkastningen på kontrollinvesteringer varierer sterkt etter produktfamilie, fordi materialkostnad, toleranse og linjehastighet varierer.
Strømkabel, XLPE MV og LV - 38 %
LAN og datakom - 26 %
Byggetråd, PVC og UPVC - 16 %
Bilindustri og elektronisk ledning - 12 %
Spesialitet og annet - 8 %
XLPE-strømkabel dominerer avkastningen fordi veggtoleransene er tette, blandingen er dyr og en skrapkilometer koster flere ganger hva en skrapkilometer PVC-byggtråd koster. LAN-kabel kommer på andreplass fordi grensene for kapasitans og eksentrisitet ikke kan oppfylles av operatørens ferdigheter alene; et tak på 5 prosent eksentrisitet trenger kontinuerlig måling og korrigering. Byggetråd er mer tilgivende når det gjelder eksentrisitet, men går i 600 til 1200 m/min, hvor hastighetsregulering og opptrekkingsspenning avgjør om spolen er salgbar. Automotive og elektronisk wire belønner kontroll hovedsakelig gjennom repeterbarhet over mange korte løp.
Igangkjøringssekvens: Seks trinn som låser innstillingene
En ny eller ombygd linje når stabil kontroll raskere når sekvensen nedenfor følges, i stedet for å justere alt på en gang.
Trinn 1: Grunnlinje før du endrer noe
Stokkesmeltetrykk, varm og kald diameter, veggtykkelse og opptaksspenning med ett sekunds intervaller for et fullt skift. Denne posten er det eneste pålitelige beviset på at en senere endring hjalp.
Trinn 2: Monter sensorer for prosessen, ikke kabinettet
Plasser lasermåleren 6 til 8 m fra dysen slik at smelten har satt seg, hold trykktransduseren foran skjermpakken, og monter lastcellen der nettfriksjonen ikke kan påvirke den.
Trinn 3: Still inn loopene i rekkefølge
Temperatur først, deretter smeltetrykk, deretter dimensjon, så spenning. Justering av spenning før temperaturen er stabil flytter ganske enkelt svingningen rundt linjen.
Trinn 4: Lag en hastighetsforholdstabell
Registrer skruomdreininger mot linjehastighet for hver størrelse og blanding. Operatører som starter fra et kjent forhold når salgbart produkt på en tredjedel av tiden.
Trinn 5: Skriv overgangsrutinen
Fyll akkumulatoren, parker danseren midt på reisen, skjøt, og slipp deretter lagringen gradvis. Rutinen er det som holder ekstruderen i gang mens opptaket bytter.
 Accumulator Dancer(kabellagringsstativ) Accumulator Dancer (Cable Storage Rack) er en profesjonell kabelhåndteringsenhet konstruert for å optimalisere arbeidsflyter for kabelbehandling. Tilgjengelig i vertikal og horisontal... Se produkt →
Trinn 6: Overlate med begrensninger skriftlig
Kontrollgrenser, alarmterskler og handlingen hver alarm krever bør være på ett ark ved linjen, ikke i en igangkjøringsfil.
Vedlikehold, kalibrering og samsvar
Kontrollkvaliteten avtar stille. En kalibrerings- og inspeksjonsplan holder løkkene pålitelige mellom overhalinger.
- Verifisering av termoelementer kvartalsvis mot en referanse, med en toleranse på 5 grader C.
- Nullstilling av smeltetrykktransduseren månedlig og rekalibrering hver 12. måned.
- Kontroller laserdiametermåleren mot en sporbar master hver 6. måned.
- Kalibrering av danserposisjon og spenningslastceller årlig.
- Måler skrue- og tønneklaring hver 4000 til 6000 driftstimer.
- Oppbevar kontrollparameterposter per produksjonslott, etter behov for kunden og standarden.
Overholdelse er i stor grad en dokumentasjonsøvelse når maskinvaren er riktig. Kabelstandarder som IEC 60227, IEC 60502, UL 44, UL 83 og GB/T 5023 definerer dimensjonene som må oppfylles; prosesskontrollsystemet produserer bevis på at de ble møtt på hver meter. Ved å føre logger for diameter og veggtykkelse per parti, blir en revisjon til en filhenting i stedet for en ny test.
Sikkerhet hører hjemme i samme plan. Beskyttelse på roterende oppsamlingsutstyr, forriglede nødstopp og kontrollert tilgang til dysehodet under spyling er ikke ekstrautstyr på en linje som går uten tilsyn over natten. Alarmgrenser bør også settes slik at operatører reagerer før skrap dukker opp, ikke etter at spolen er ferdig.
Ekstruderingsprosesskontroll bedømmes best på slutten av linjen. En ekstruder som leverer en variabel kjerne til coileren har ganske enkelt flyttet problemet nedstrøms, hvor det blir en spenningsfeil, en oval spole eller en avvist pall. Derfor må målingen følge produktet: diameter og veggtykkelse ved dysen, spenning og lengde ved spolen, og spolens identitet på punktet der robotpalleteringssystemer for håndtering av kabelsneller ta over.
Jiangsu Yessjet Precise Machinery bygger ekstruderings-, kveilings-, pakke- og palleteringsutstyr som én tilkoblet linje, noe som betyr noe i denne sammenhengen. Løkkene som holder diameteren ved dysen og løkkene som holder spenningen ved spolen må designes med hverandre i tankene, og en produsent som leverer begge ender av den kjeden kan stille dem sammen i stedet for å klandre den ene for den andre.