LANGUAGE
En kabelprosessor i Sørøst-Asia byttet nylig en ekstruderingskvalitets polyetylenblanding for en billigere harpiks av injeksjonskvalitet for å spare omtrent 0,12 USD per kilo. Den første timen med løping så normal ut. Innen den andre timen hadde veggtykkelsen drevet utenfor toleransen, overflatebølger dukket opp, og nesten 12 prosent av skiftets produksjon måtte strippes og behandles på nytt. Harpiksen var ikke dårlig; det var rett og slett feil karakter for en ekstruder.
Denne erfaringen peker på konklusjonen denne artikkelen er bygget rundt: polymerer av ekstruderingskvalitet er ikke et markedsføringsmerke. De er polymerformuleringer med høyere molekylvekt, en bevisst balansert molekylvektfordeling og en lavere smeltestrømindeks, alle konstruert for å holde formen og dimensjonene når de skyves gjennom en dyse med høy hastighet. Å velge på pris alene koster nesten alltid mer i skrot, nedetid og avvist kabel enn den lille premien det sparer.
Kjernekonklusjon
Smeltestyrke, flytstabilitet og termisk motstand avgjør om et materiale går rent på en ekstruderingslinje. Injeksjonskvalitetsharpikser mangler smeltestyrken til å holde dimensjonstoleranse i en dyse, og det er grunnen til at ekstruderingskvaliteter er spesifisert for kabelisolasjon og mantel.
Hva definerer en ekstrusjonskvalitetspolymer
Tre målbare egenskaper skiller ekstruderingskvalitetspolymerer fra deres motparter av injeksjonskvalitet. Når disse er klare, blir resten av materialvalget mer forutsigbart.
- Molekylvekt og fordeling: Ekstrusjonskvaliteter sitter i enden med høyere molekylvekt av en harpiksfamilie. Lengre polymerkjeder gir smelten styrken til å trekkes fra dysen og dimensjoneres til et konsistent isolasjonslag eller kappe, i stedet for å rives eller synke.
- Smeltestrømindeks (MFI eller MFR): De fleste ekstruderingskvaliteter av PE- og PP-harpikser faller i området 0,3 til 5 g/10 min, mens injeksjonskvaliteter ofte går mellom 8 og 60 g/10 min. En lavere MFI betyr at smelten motstår å henge og beholder sitt tverrsnitt når den avkjøles.
- Dø svelle og smeltestyrke: Smeltestyrke er motstanden mot strekking, og dysesvellen er den naturlige utvidelsen av smelten når den kommer ut av dysen. Ekstruderingskvaliteter holder formens svell forutsigbar, så lengden på matrisen, nedtrekksavstanden og kjøleprofilen kan utformes med tillit.
- Termisk stabilisering: Ekstrusjonsblandinger har stabilisatorer tilpasset lengre oppholdstid i tønnen og høyere temperatureksponering ved dysen. Dette betyr mest for PVC og XLPE, der ukontrollert nedbrytning skaper svarte flekker og overflatedefekter.
Vanlige ekstruderingskvalitetsfamilier for kabelproduksjon
LDPE / LLDPE
MFI 0,5–2. Fleksibel og motstandsdyktig mot spenningssprekker. Brukes til isolasjon og lette jakker innen telekommunikasjon og byggetråd.
HDPE
MFI 0,3–1,5. Stiv med høy strekkfasthet. Brukes til kanaler, rør og kraftige ytre jakker.
PVC
K-verdi 65–75 for fleksible formuleringer. Iboende flammehemmende og lett å plastisere. Standard for lav- og mellomspenningsmantel.
PP
MFI 0,5–3. Lav tetthet, god kjemikaliebestandighet. Vanlig i bilkabelisolasjon og påfyllingstape.
XLPE
Tverrbindbar PE-blanding med MFI på ca. 1 før herding. Høy dielektrisk styrke og 90°C kontinuerlig vurdering. Standard for mellom- og høyspenningsisolasjon.
Fordi PE og PVC står for det meste av kabelekstruderingsvolumet etter tonnasje, betyr ekstruderkonfigurasjonen like mye som sammensatt kjemi. En maskin som håndterer både PE og PVC uten omverktøy, lar et anlegg redusere overgangstiden og unngå forurensning på tvers av materialer. Et eksempel er den fullautomatiske PE/PVC-kabelekstruderen med høy ytelse, som kombinerer en skrue med to formål, presisjonstemperaturkontroll og raske utløsningsfunksjoner for sammensatt veksling.
 Fullautomatisk PE/PVC høyytelses kabelekstruder med dobbeltbruksskrue Denne ekstruderen støtter rask veksling mellom PE og PVC uten omverktøy, og kombinerer en skrue med to formål og presis temperaturkontroll. Den passer for anlegg som tar sikte på å redusere overgangstid og forurensningsrisiko. Se produkt →
Ekstruderingsgrad vs injeksjonsgrad: En direkte sammenligning
Sammenligningen nedenfor viser de praktiske forskjellene som påvirker en kabelproduksjonslinje. Tall antar en PE- eller PP-harpiksfamilie; PVC er normalt vurdert etter K-verdi i stedet for MFI.
Eiendom
Ekstruderingsgrad
Injeksjonsgrad
Effekt på produksjon
MFI (g/10 min)
0,3–5
8–60
Dimensjonskontroll etter terningen
Smeltestyrke
Høy
Lav til moderat
Forhindrer henging og innhaling
Dø svulstig oppførsel
Forutsigbar
Varierer mye
Ensartet veggtykkelse
Molekylvektfordeling
Skreddersydd, ofte bimodal
Smalere
Balanse mellom produksjon og stabilitet
Lasting av termisk stabilisator
Utvidet
Standard
Motstår nedbrytning under opphold
Prispremie
Grunnlinje 5 % til 15 %
Grunnlinje
Lavere skrotsats oppveier premien
Verdier er typiske referanseområder for kabelekstruderingsmasser. Verifiser alltid mot leverandørens tekniske datablad.
I praksis gjenvinnes premien for en ekstruderingskvalitet dersom det produseres en eller to prosent mindre skrap. En skrothendelse på 12 prosent, som i åpningseksemplet, koster langt mer enn noen materialbesparelse.
Skjulte beregninger: Leser MFI riktig for kabelekstrudering
Et spesifikasjonsarks MFI-nummer beskriver hvordan polymeren strømmet i en standard dyse ved en fast belastning, ikke hvordan den oppfører seg i skrue- og dysekombinasjonen. Diagrammet nedenfor viser typiske MFI-verdier av ekstruderingskvalitet for polymerer som dominerer kabelisolasjon og mantel. PVC er utelatt fordi det er vurdert etter K-verdi.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1,5
XLPE 1.0
Typisk smeltestrømindeks i g/10 min for ekstruderingskvalitetskabelpolymerer. PVC er vurdert etter K-verdi og ikke vist.
Den skjulte metrikken bak MFI er smeltetemperaturstabilitet. Hvis ekstruderen ikke kan holde smeltetemperaturen innenfor ±3°C ved dysen, vil selv en korrekt spesifisert kvalitet vise diametervariasjon. Skruegeometri, tønnekjøling og oppstrøms spenningskontroll mates inn i denne stabiliteten. For linjer som må gå kontinuerlig gjennom haspelbytte, akkumulator- og dansersystemer for kontinuerlige ekstruderingslinjer hold spenningen og hastigheten jevn slik at ekstruderen ser en konstant belastning.
Distribusjon av ekstrusjonskvalitetspolymerer i tråd og kabel
Kabelprodusenter bruker sjelden alle polymerfamilier likt. Fordelingen nedenfor gjenspeiler typisk forbruk over lednings- og kabelsektoren.
PVC – 34 %
XLPE – 26 %
LDPE / LLDPE – 18 %
HDPE – 8 %
PP – 10 %
Andre – 4 %
PVC leder fordi det er billig, iboende flammehemmende og lett å behandle ved moderate temperaturer, noe som gjør det dominerende i byggetråd og lavspentkabler. XLPE følger på grunn av sin dielektriske styrke og høyere termiske vurdering, rundt 90°C kontinuerlig i de fleste standarder, noe som gjør den til standard for mellom- og høyspente strømkabler. PE-kvaliteter er bærebjelken i kommunikasjonskabelisolasjon, og PP har vokst i bilkabling på grunn av kjemisk motstand og lav tetthet.
Behandling av XLPE krever en kontrollert temperaturprofil og et vannkar etter dysen for å få smeltetemperaturen raskt ned. Det er derfor XLPE-linjer normalt bruker en ekstruderkonfigurasjon med vanntank.
 XLPE/PE kabelekstruder med kjølevannstank for kontrollert prosessering Denne ekstruderen er designet for XLPE- og PE-isolasjon, og inkluderer en flerseksjonsvanntank for rask avkjøling og jevn tykkelse. Den adresserer ujevn isolasjon og langsom kjøling, og støtter stabil elektrisk ytelse i strøm- og kommunikasjonskabler. Se produkt →
En praktisk utvelgelsesprosess i fem trinn
Denne arbeidsflyten tar innkjøp og prosessteknikk fra en tom side til en kvalifisert karakter uten gjetting.
Trinn 1 – Definer spesifikasjonen
Registrer spenningsklasse, lederstørrelse, kontinuerlig termisk vurdering, flammekrav og fleksibilitetsmål. Dette innsnevrer polymerfeltet umiddelbart.
Trinn 2 – Liste over harpiksfamilier
PVC for generell kappe, XLPE for strømkabler, PE for kommunikasjonsisolasjon og PP der kjemisk motstand eller vekt betyr noe.
Trinn 3 – Match MFI til skru og dø
Lav-MFI-kvaliteter trenger mer motormoment og en skrue designet for høyere skjærkraft; høy-MFI-kvaliteter trenger strengere temperaturkontroll på formen. Sjekk L/D-forhold og kompresjonsforhold.
Trinn 4 – Kjør en kontrollert prøveversjon
Kjør med produksjonshastighet og ved smeltetemperatur, hodetrykk og diametervariasjon i minst én time. Et konsistent bånd med ±1 prosent diameter er et praktisk mål.
Trinn 5 – Lås vinduet og revisjonsforsyning
Fest tønnetemperaturer, skruhastighet og nedtrekksforhold i en dokumentert prosedyre. Valider mot IEC 60502, UL 1581 eller den relevante kabelstandarden.
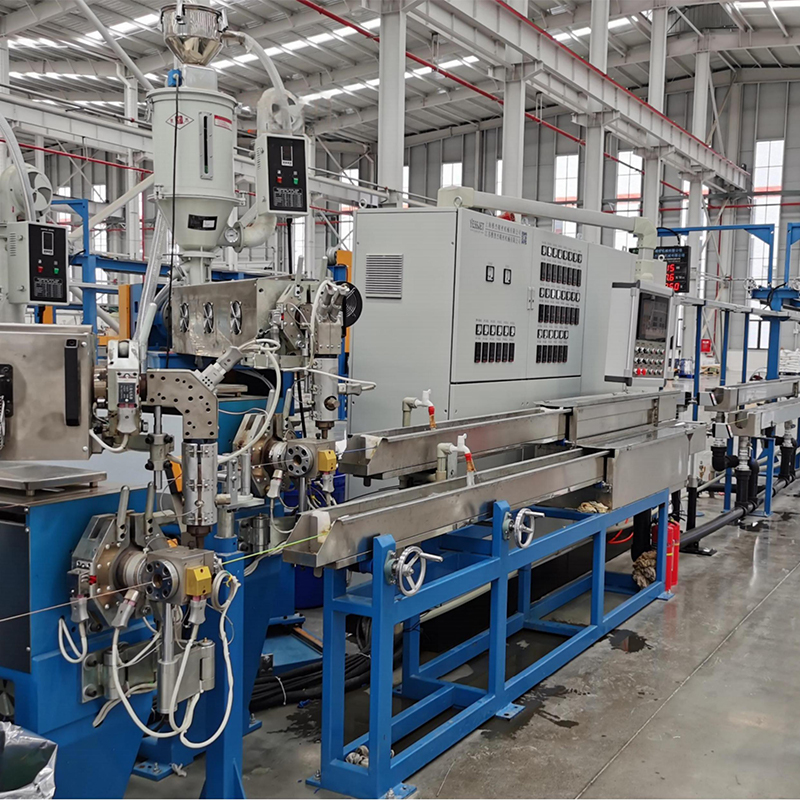
Utstyret er den andre halvdelen av ligningen. Hvis du planlegger et nytt anlegg eller en større ombygging, unngår en komplett wire- og kabelekstruderingslinje med tilpasset skrue, dyse, kjøletrau og take-up kompatibilitetsproblemene som oppstår når maskiner fra forskjellige leverandører monteres på stedet. Ekstruderingslinjen integrerer disse trinnene som et enkelt system.
 Integrert tråd- og kabelekstruderingslinje med matchende komponenter Denne komplette linjen integrerer pay-off, retting, ekstrudering, kjøling, utskrift og take-up som ett enkelt system. Ved å velge det unngår du kompatibilitetsproblemer fra å blande leverandører, og sikrer pålitelig drift for nye anlegg eller større ombygginger. Se produkt →
Vedlikehold og etterlevelsespraksis som beskytter karakteren
Når en karakter er kvalifisert, skifter de største risikoene fra utvelgelse til håndtering og prosessdisiplin.
Materialhåndtering og lagring
- Fuktighetskontroll: Selv polymerer med lav fuktighetsabsorpsjon utvikler overflatespredning hvis de lagres under fuktige forhold. Oppbevar blandinger i original forseglet emballasje og bruk en trakttørker for hygroskopiske masterbatcher og spesialblandinger.
- Rensing mellom karakterer: Bytte fra PVC til PE eller XLPE kan etterlate karboniserte rester som vises som svarte flekker timer senere. Bruk en dokumentert rensesekvens med en kompatibel renseblanding.
- Lagringsgrenser: Stable poser fra gulvet, hold lagertemperaturen under 30 °C, og bruk først inn, først ut lagerrotasjon for å forhindre finstoff og agglomerering.
Samsvar og sporbarhet
- Begrensede stoffer: RoHS og REACH krever dokumenterte stoffdeklarasjoner fra stoffleverandøren, med periodisk retesting når formuleringene endres.
- Flamme- og sikkerhetsstandarder: UL 1581, IEC 60332 og IEC 60754 definerer krav til flammeutbredelse og halogeninnhold som den valgte ekstruderingskvaliteten må oppfylle for bygg- og industrikabler.
- Batchsporbarhet: Registrer polymerpartinummer, masterbatch-partier og ekstruderingsparametere for hver produksjonskjøring, slik at en kvalitetshendelse kan spores til materiale, maskin og operatør.
Ekstrudert materiale kan fortsatt bli ødelagt etter dysen ved dårlig håndtering. Inkonsekvent kveilspenning sliter på overflaten, og grov palletering kan knuse eller forvrenge en ferdig snelle. Robotbaserte palleteringssystemer for håndtering av kabelsneller redusere risikoen ved å automatisere løfting og stabling med kontrollerte, repeterbare bevegelser. Sammenkobling av riktig polymer med disiplinert håndtering er det som gjør en materialbeslutning til pålitelig produksjon.