LANGUAGE
Et kabelanlegg som erstattet skruen på en stiv PVC-isolasjonslinje bestilte en gang et kompresjonsforhold på 4,0, på den fornuftige logikken at mer kompresjon betyr bedre smelting. I løpet av tre skift steg ekstruderen, smeltetemperaturen hadde steget med omtrent 18 °C, og svidde flekker nådde formen. Ingenting ble ødelagt. Skruen komprimerte en blanding som allerede hadde nådd smeltetetthet tilbake i matesonen, og ekstraarbeidet kom ut som varme.
Kort svar: kompresjonsforhold (CR) er volumet av den første mate-flukten delt på volumet av den siste doseringsflyvningen, som på en skrue med konstant stigning er nesten det samme som matekanaldybden dividert med målekanaldybden. Generelle skruer går mellom 2.0 og 4.0. Stiv PVC sitter normalt på 2,0-2,5, plastisert PVC og HDPE på 2,5-3,5, PP på 3,0-3,5, og tungt fylte halogenfrie forbindelser er vanligvis bedre tjent med en blandeseksjon enn med et høyere tall.
Avsnittene nedenfor viser hvordan dette nummeret er bygget, hva det kontrollerer stille på en kabellinje, og hvordan du spesifiserer det uten å bestille en ekstra skrue.
Hva kompresjonsforholdet faktisk måler
En full-flight skrue fungerer i tre soner. Fôrsonen holder en dyp, konstant kanal slik at løse pellets kan falle inn og transporteres fremover. Kompresjonssonen, eller overgangssonen, avsmalner den kanalen og klemmer det faste laget når det smelter. Målesonen går tilbake til en grunn, konstant dybde slik at smelten når formen med et stabilt trykk og en forutsigbar hastighet.
Kompresjonsforhold sammenligner det første og siste av disse volumene. Fordi pitch og flybredde forblir konstant på en standard full-flight skrue, kollapser volumforholdet til et dybdeforhold: CR = H1 / H2, der H1 er matekanaldybden og H2 målekanaldybden.
Den fysiske jobben bak tallet er tetthet. Kabelsammensatte pellets har en bulkdensitet på omtrent 0,5 til 0,7 g/cm3, mens den samme polymeren som en smelte ligger nær 0,9 til 1,3 g/cm3. Selve materialet trenger derfor bare en 1,6 til 2,2 volumreduksjon for å bli en hulromsfri smelte. Komprimering over dette tallet kompenserer for lekkasjestrøm over flylandingene, for trykket dysen krever, og for batch-til-batch variasjon i hvordan fôret oppfører seg.
Hvor et navneskiltnummer kan villede
Et dybdeforhold er kun gyldig for konstant stigning og konstant flygebredde. Når tonehøyde endres, eller en barriereflyvning eller Maddock-mikser er lagt til, må det virkelige forholdet komme fra faktiske kanalvolumer. På skruer med variabel stigning kan et raskt dybdeforhold overdrive den effektive CR med 10 til 15 prosent, noe som er nok til å skyve en PVC-skrue ut av det sikre vinduet. Kabelekstrudere spesifiseres derfor per blanding fremfor per tønnestørrelse, og det skal fremgå av skruetegningen hvilken beregningsmetode som er brukt.
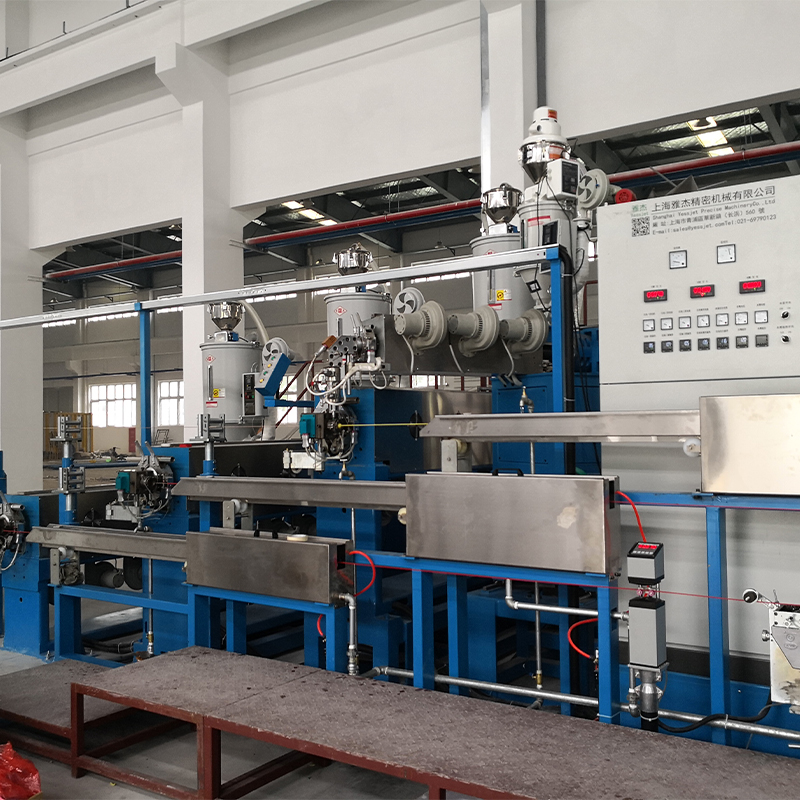 Høyeffektiv PP PVC PE kabelekstruder Som en multifunksjonell kjerneenhet for kabelproduksjon, er High-Eff PP PVC PE-kabelekstruderen konstruert for energibesparende, høyytelsesekstrudering av isolasjonslag... Se produkt →
Matche forholdet til forbindelsen du kjører
Kabelforbindelser er ikke utskiftbare, og kompresjonsforholdet er der forskjellen blir mekanisk. Tre variabler styrer valget: hvor langt bulkdensiteten faller når materialet smelter, hvor mye skjærvarme polymeren tåler, og hvor slitende formuleringen er.
Stiv og plastifisert PVC
Uplastisert PVC er det mest skjærfølsomme materialet på en kabellinje og går normalt på 2,0-2,5 med en lang, skånsom overgang. Et høyere forhold skaper lokale hot spots som frigjør hydrogenklorid og etterlater brennmerker inne i en tynn isolasjonsvegg. Fleksibel PVC tåler 2,5-3,0, selv om flyktige mykner gjør fôrsonen verdt å se på.
PE, HDPE og PP
Polyolefiner har høyere smelteviskositet og renere smelteadferd, så de aksepterer 2,8-3,5 uten å klage. HDPE-mantelskruer parer ofte dette forholdet med en dyp mateseksjon og en 25:1 til 30:1 L/D slik at ledningen kan kjøre hardt mens smelten forblir homogen.
XLPE og tverrbindbare forbindelser
Peroksidherdet XLPE er et spesialtilfelle. Tverrbindingsmidlet er følsomt for oppholdstid og temperatur, så skruen må bygge trykk uten å dumpe skjærvarme inn i smelten. Et forhold nær 2,3-3,0, en jevn overgang og tett temperaturkontroll betyr mer enn rå produksjon. Forbindelser som allerede er nær pre-herdingsterskelen viser geler og klumper i stedet for en ren smelte.
Fylte, flammehemmende og halogenfrie forbindelser
Høy fyllstoffbelastning øker bulktettheten, reduserer volumendringen skruen må skape, og sliter på samme tid. Et forhold på 2,5-3,5 kombinert med en barriere eller dispersiv blandeseksjon slår ganske enkelt ved å trykke tallet høyere.
Skrue-og-tønne-paring på tvers av disse familiene følger et ganske forutsigbart mønster; dette veiledning for høyeffektiv PP-, PVC- og PE-ekstrudering dekker kombinasjonene mer detaljert.
Sammenligning av typiske kabelekstruderingsskrueoppsett
Sammenligningen nedenfor oppsummerer Windows-kabelekstruderbyggere oftest arbeider med. Behandle tallene som utgangspunkt for et tilbud i stedet for universelle konstanter, fordi sammensatte leverandører reviderer formuleringer og massetettheten beveger seg med dem.
Typiske kompresjonsforhold vinduer for vanlige kabelforbindelser; bekrefte den endelige geometrien mot gjeldende sammensatte datablad før bestilling.
Hva navneskiltnummeret ikke viser
To skruer med samme oppgitte forhold kan ikke oppføre seg likt, fordi linjen reagerer på energi og trykk i stedet for på geometri alene. Når CR er for lav, når det faste sjiktet målesonen bare delvis smeltet og utgangen svinger når usmeltede fragmenter passerer dysen. Når den er for høy, kommer den samme ustabiliteten tilbake fra motsatt retning når smeltetemperaturen og dreiemomentet stiger.
Isolasjonsveggtykkelse er den raskeste indikatoren på begge problemene. Diagrammet nedenfor gjenspeiler en 65 mm PE-mantelskrue som går over en rekke kompresjonsforhold; verdiene viser formen på effekten i stedet for en spesifikasjon for en bestemt linje.
4,2 %
CR 2.0
2,6 %
CR 2,5
1,2 %
CR 3.0
2,1 %
CR 3,5
4,8 %
CR 4.0
Tre beregninger sitter bak den kurven. Smeltetrykkstabilitet kommer først: en fluktuasjon på mer enn omtrent én prosent ved dysen viser seg som veggtykkelsespredning. Spesifikk energi kommer på andreplass: kompresjon som gjør nyttig smeltearbeid holder kilowatt-timer per kilo flatt, mens kompresjon som bare genererer skjærkraft driver figuren opp. Skrueslitasje er tredje, fordi en utslitt måleflyvning stille og roligt øker det effektive forholdet over et års produksjon.
Der kompresjonsforholdet veier mest
Hver ekstruderingsskrue har et kompresjonsforhold, men antallet dominerer spesifikasjonsbeslutninger i noen kabelsegmenter langt mer enn i andre.
- 36 % PVC isolasjon og kappe
- 24 % PE og halogenfri kappe
- 22 % XLPE strømkabelisolasjon
- 18 % LAN og datakabel
Mønsteret følger sammensatt følsomhet i stedet for kabelvolum. PVC tar den største andelen fordi behandlingsvinduet er smalt og feil forhold vises umiddelbart som misfarging eller overflatedefekter. PE- og halogenfri kappe følger etter, drevet av slitasje og dispersjon i stedet for varmefølsomhet. XLPE strømkabelskruer er spesifisert konservativt fordi tverrbindingskjemien setter taket. LAN og datakabel, med tynne vegger og tette kapasitansmål, avhenger av trykkstabilitet fremfor alt annet.
For XLPE- og PE-mantelarbeid er en skrue spesifisert sammen med kjølearrangementet vanligvis det tryggere utgangspunktet.
 XLPE PE-kabelekstruder med kjølevannstank Denne XLPE PE-kabelekstruderen m/vanntanken er konstruert for ekstrudering og kjøling av XLPE- og PE-isolerte kabler, med integrering av en høypresisjons enkeltskrueekstruder, t... Se produkt →
Arbeidsflyt for valg: Fra sammensatte data til skruebestilling
Seks trinn gjør sammensatte data til en brukbar skruespesifikasjon.
- Spør blandingsleverandøren om bulkdensitet, smeltetetthet, smeltestrømningshastighet og anbefalt behandlingsområde. Bulk-til-smelte-densitetsforholdet setter gulvet for et fornuftig kompresjonsforhold.
- Definer produktet før maskinen: isolasjon eller kappe, veggtykkelse, toleransebånd, lederstørrelse og linjehastigheten du har tenkt å kjøre.
- Fiks L/D og utgang først. Kompresjonsforholdet følger av mate- og målekanaldybdene, så å bestemme det isolert tvinger frem et kompromiss andre steder.
- Sjekk overgangslengden og skjærhastigheten, ikke bare forholdet. Et forhold på 2,8 fordelt over en lang overgang oppfører seg veldig annerledes enn det samme forholdet konsentrert i tre flygninger.
- Bestem om blandingen trenger en barriereflyging, en Maddock-seksjon eller en pinnemikser; fylte og sterkt fargede forbindelser får ofte mer ut av dispersjon enn ved kompresjon.
- Bekreft stigning, flygebredde, kassedybde, slitasjetillegg og beregningsmetode på tegningen, og få det effektive kompresjonsforholdet skriftlig.
Når skrugeometrien er fikset, må resten av linjen matche den. Kjølelengde, opptrekkingsspenning, akkumulatorkapasitet og kveilhastighet følger alle av en stabil smelteeffekt.
 Lednings- og kabelekstruderingslinje Funksjoner 1. Tønne- og skruimport fra Taiwan med høy ekstruderkapasitet. 2. Ulike typer plastmateriale kan velge sin egen fat og skrue. EX: PVC, PE, ... Se produkt →
Merknader om slitasje, vedlikehold og samsvar
En skrue er en slitedel, og dens kompresjonsforhold driver. Nitrerte fly mister kassedybden mot fylte forbindelser, og når målekanalen blir noen tideler av en millimeter dypere, faller det effektive forholdet og smelteatferden endres med den. Linjer som var stabile ved igangkjøring begynner å vise veggtykkelsespredning, og årsaken er ofte skruen i stedet for sammensetningen.
- Mål flyets ytre diameter og kanaldybde ved hver årlig stans og sammenlign avlesningene med den originale tegningen.
- Spor spesifikk energi per kilogram; en langsom oppadgående trend er et av de tidligste tegnene på slitasje og på et skiftende kompresjonsforhold.
- Hold skruetegningen, materialkvaliteten og varmebehandlingsregistrene sammen, slik at en erstatning kan tilbys uten omkonstruksjon.
- Kontroller tønnevarmeprofilen og eventuell skruekjøling på nytt når blandingen endres; begge kan oppveie beskjedne geometrigrenser uten en ny skrue.
Oppetid avhenger også av bufring av skruutgang nedstrøms. Akkumulator- og dansersystemer for kontinuerlige ekstruderingslinjer hold materialet gjennom haspelskift slik at ekstruderen aldri trenger å stoppe, noe som holder smeltehistorien konsistent fra første meter til siste meter.
Kompresjonsforhold er ett tall som bestemmer hvor en skrue gjør sitt smeltearbeid. Tilpass den til tetthetsendringen og skjærtoleransen til blandingen, hold overgangen lenge nok til å smelte uten å svi, og verifiser reelle kanalvolumer i stedet for å stole på et dybdeforhold hentet fra en tegning. På en kabellinje er det vanligvis forskjellen mellom en stabil isolasjonsvegg og en uke med skrot.